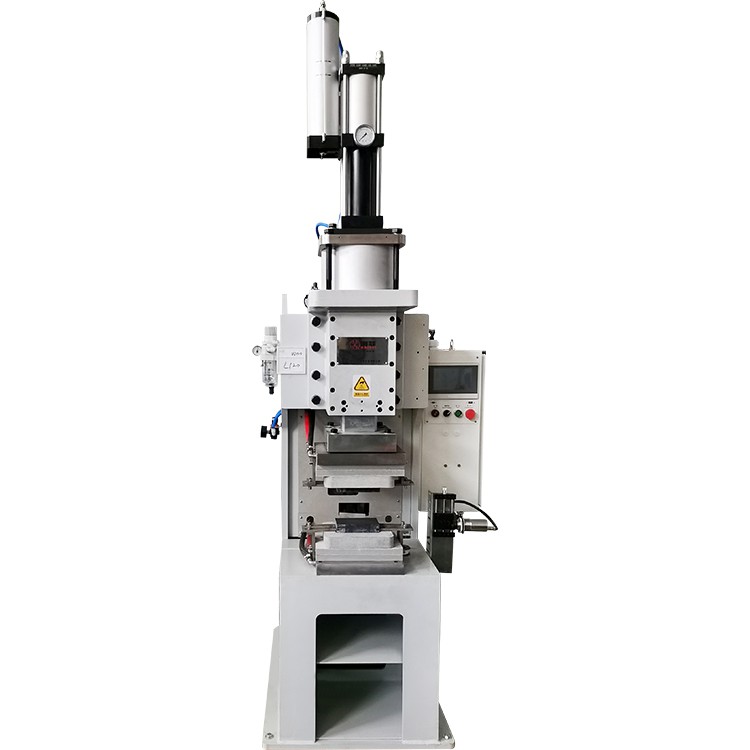
تعارف
صحت سے متعلق مینوفیکچرنگ کے منظرناموں میں جیسے پاور بیٹری ٹیب ویلڈنگ اور 5 جی مواصلات ڈیوائس پیکیجنگ ،کیپسیٹینس ڈسچارج ویلڈنگاس کے ملی سیکنڈ - سطح کی توانائی کی رہائی اور کنٹرول گرمی ان پٹ کی وجہ سے پتلی - شیٹ کنکشن کے لئے ترجیحی عمل بن گیا ہے۔ تاہم ، صنعت کے اعداد و شمار سے پتہ چلتا ہے کہ سولڈر مشترکہ معیار کے نقائص کی وجہ سے پیدا ہونے والی مصنوعات کی ناکامی ویلڈنگ کی غلطیوں کا 73 ٪ ہے ، اور ایک واحد سولڈر مشترکہ طاقت میں اتار چڑھاؤ 15 فیصد سے زیادہ ہے جس سے ساختی حفاظت کے خطرات پیدا ہوں گے۔ یہ مضمون منظم طریقے سے سخت ضروریات کا تجزیہ کرے گاکیپسیٹینس ڈسچارج ویلڈنگسولڈر مشترکہ معیار اور مکینیکل خصوصیات کے نقطہ نظر سے عمل درآمد کے راستے پر ،
مائکرو اسٹرکچرز ، اور عمل استحکام۔
I. سولڈر مشترکہ معیار کے لئے بنیادی اشارے کا نظام
عمل کی خصوصیاتکیپسیٹینس ڈسچارج ویلڈنگسولڈر مشترکہ معیار کے ل its اس کی خصوصی ضروریات کا تعین کریں ، جس میں پانچ بنیادی اشارے کو پورا کرنے کی ضرورت ہے:
1. مکینیکل املاک کی ضروریات
- قینچ کی طاقت: پاور بیٹری ٹیبز کے سولڈر جوڑوں کو 80N سے زیادہ یا اس کے برابر کی قینچ قوت کا مقابلہ کرنے کی ضرورت ہے (آئی ایس او 18278 معیار)
- ٹینسائل طاقت: ایرو اسپیس ایلومینیم مرکب کے سولڈر جوڑ کو بیس مادی طاقت کے 85 ٪ -95 ٪ تک پہنچنے کی ضرورت ہے
- تھکاوٹ کی زندگی: نئی توانائی گاڑیوں کے اجزاء کے سولڈر جوڑ کو 10^6 کمپن ٹیسٹ (SAE J2334 معیار) پاس کرنے کی ضرورت ہے
2. جہتی درستگی کی ضروریات
- ویلڈ نوگیٹ قطر: قابل اجازت اتار چڑھاؤ کی حد ± 0.1 ملی میٹر ہے (جیسے ، 1.2 ملی میٹر اسٹیل پلیٹ میں 4.2-4.4 ملی میٹر کے ویلڈ نوگیٹ قطر کی ضرورت ہوتی ہے)
- اشارے کی گہرائی: شیٹ کی موٹائی کے 15 ٪ کے اندر کنٹرول کرنے کی ضرورت ہے (0.5 ملی میٹر ایلومینیم پلیٹ کا انڈینٹیشن<0.075mm)
3. مائکرو اسٹرکچرل ضروریات
- میٹالوگرافک ڈھانچہ: ویلڈ نوگیٹ زون کے اناج کے سائز کو ASTM گریڈ 8 یا اس سے اوپر تک پہنچنے کی ضرورت ہے ، بغیر آکسائڈائزڈ شمولیت
- گرمی - متاثرہ زون (HAZ): چوڑائی کی ضرورت ہے<0.3mm, and hardness fluctuation ≤10%
4. سطح کے معیار کی ضروریات
- کوئی مرئی چھڑکنے ، دراڑیں ، یا خاتمہ (بصری معائنہ کا معیار ISO 17638)
- تاکنا قطر<0.05mm, and the number of pores per unit area ≤3/cm²
5. مستقل مزاجی کی ضروریات پر عمل کریں
- سنگل - مشین CPK کی قیمت 1.67 سے زیادہ یا اس کے برابر (عمل کی اہلیت انڈیکس)
- بیچ سولڈر جوڑوں کی طاقت کی حد<8%
ii. کوالٹی اشورینس میکانزم کی اہلیت خارج ہونے والی ویلڈنگ
1. توانائی پر قابو پانے کی درستگی
- کیپسیٹر ڈسچارج استحکام: وولٹیج میں اتار چڑھاؤ<±1%, ensuring single-point energy error ≤3%
- وقت پر قابو پانے کی درستگی: حد سے زیادہ گرمی کے ان پٹ کو روکنے کے لئے ڈسچارج ٹائم کنٹرول 0.1ms کی سطح تک پہنچ جاتا ہے
- ایک آٹوموبائل انٹرپرائز کے ذریعہ ایک عملی امتحان سے پتہ چلتا ہے کہ کیپسیٹر کی صلاحیت میں کمی کی شرح میں ہر 5 ٪ اضافے کے لئے ، ویلڈ نوگیٹ قطر کے اتار چڑھاو میں 0.12 ملی میٹر تک اضافہ ہوتا ہے۔
2. متحرک دباؤ کا نظام
- سروو پریشر کنٹرول: دباؤ میں اتار چڑھاؤ<±2%, improving contact resistance stability by 40%
- الیکٹروڈ فالو - معاوضہ: مادی تھرمل اخترتی کی تلافی کے لئے حقیقی وقت میں الیکٹروڈ نقل مکانی کو ایڈجسٹ کریں (معاوضہ کی درستگی 0.01 ملی میٹر)
- فارمولا: رابطہ مزاحمت RC=K / Pⁿ
- (جہاں K مادی گتانک ہے اور P الیکٹروڈ پریشر ہے)
3. ذہین نگرانی کا نظام
- آن لائن کوالٹی معائنہ:
- Hall sensor monitors the current curve, and automatically rejects defective solder joints if the deviation >5%
- اورکت تھرمل امیجر نے ویلڈ نوگیٹ درجہ حرارت کے میدان کو اپنی گرفت میں لے لیا تاکہ یہ یقینی بنایا جاسکے کہ کور زون کا درجہ حرارت پگھلنے والے مقام کے 90 ٪ -110 ٪ تک پہنچ جاتا ہے
- آف لائن میٹالگرافک تجزیہ:
- ہر بیچ میں تصادفی طور پر سولڈر جوڑوں کا معائنہ کریں ، اور الیکٹران مائکروسکوپ (میگنیفیکیشن 200-500x) کا استعمال کرتے ہوئے ویلڈ نوگیٹ مورفولوجی کا تجزیہ کریں۔
iii. عام اطلاق کے منظرناموں میں کوالٹی کنٹرول پریکٹس
1. ملٹی - پاور بیٹریاں کی پرت ٹیب ویلڈنگ
- معیار کی ضروریات:
- ویلڈنگ کے لئے 0.2 ملی میٹر ایلومینیم ورق + 0.15 ملی میٹر تانبے کی ورق کے لئے ، قینچ فورس 75n سے زیادہ یا اس کے برابر ہے
- انٹرفیس مزاحمت<15μΩ·cm²
- عمل کا منصوبہ:
- دھات کے چھڑکنے کو دبانے کے لئے ٹراپیزائڈیل لہر خارج ہونے والے مادہ (سست ابتدائی عروج اور تیز رفتار بعد میں اضافہ) کو اپنائیں
- دوہری - پلس وضع سیٹ کریں: پہلی نبض آکسائڈ پرت (3 ایم ایس) کو توڑ دیتی ہے ، اور دوسری نبض ویلڈ نوگیٹ (5 ایم ایس) کی تشکیل کرتی ہے۔
- ٹیسٹ کے نتائج: پیداوار کی شرح 88 ٪ سے بڑھ کر 96 ٪ ہوگئی ، اور انٹرفیس مزاحمت میں 22 ٪ کمی واقع ہوئی ہے
2. ایرو اسپیس ٹائٹینیم کھوٹ کے اجزاء
- معیار کی ضروریات:
- TC4 ٹائٹینیم کھوٹ سولڈر جوڑ کی تھکاوٹ زندگی 10^7 سائیکل سے زیادہ یا اس کے برابر (بوجھ تناسب R =0.1)
- - گرمی میں مرحلے کا مواد - متاثرہ زون<5%
- عمل بدعت:
- جامع ویوفارم تیار کریں: ٹھنڈک کی شرح کو کنٹرول کرنے کے لئے مربع لہر + کشی لہر کا مجموعہ
- کولنگ ٹائم کو 800 ڈگری سے 300 ڈگری سے 0.8 سیکنڈ تک کمپریس کرنے کے لئے مائع نائٹروجن معاون کولنگ کا اطلاق کریں
- ٹیسٹ کے نتائج: ویلڈ تھکاوٹ کی طاقت میں 35 ٪ اضافہ ہوا ، اور گرمی کی چوڑائی - متاثرہ زون کو 0.25 ملی میٹر تک کم کردیا گیا
iv. معیاری رکاوٹوں کو توڑنے کے لئے تکنیکی راستے
1. ملٹی - طبیعیات فیلڈ کپلنگ کنٹرول
- ویلڈ نوگیٹ گروتھ قانون کی پیش گوئی کرنے کے لئے ایک برقی مقناطیسی - تھرمل - میکانکی جوڑے کا ماڈل بنائیں (95 ٪ تک نقلی درستگی)
- حقیقی وقت میں خارج ہونے والے پیرامیٹرز کو ایڈجسٹ کرنے کے لئے ایک انکولی الگورتھم تیار کریں (جوابی وقت<0.5ms)
2. مادی انٹرفیس میں ترمیم کی ٹکنالوجی
- لیزر کی صفائی پریٹریٹریٹمنٹ: سطح آکسائڈ پرت کو ہٹا دیں ، رابطے کی مزاحمت کو 40 ٪ -60 ٪ کم کریں
- نانو - کوٹنگ ایپلی کیشن: تانبے کے درمیان 50nm نکل منتقلی کی پرت - ایلومینیم متضاد مواد کے درمیان انٹرمیٹالک مرکبات کی تشکیل کو روکنے کے لئے
3. کوانٹم سینسنگ کا پتہ لگانا
- مائکرون - سطح کی خرابی کا پتہ لگانے کے لئے ایک سپر کنڈکٹنگ کوانٹم مداخلت ڈیوائس (اسکویڈ) کو اپنائیں (ریزولوشن 0.01 ملی میٹر)
- سولڈر جوڑوں کی داخلی ڈھانچے (5 ملی میٹر تک دخول کی گہرائی) پر غیر -} تباہ کن جانچ کے لئے ٹیرہیرٹز لہر امیجنگ سسٹم تیار کریں (5 ملی میٹر تک دخول کی گہرائی)
V. صنعت کے معیار کے اپ گریڈ کا کیس تجزیہ
- اعلی - اختتام کو متعارف کرانے کے بعدکیپسیٹینس ڈسچارج ویلڈنگسامان ، ایک 3C الیکٹرانکس انٹرپرائز نے مندرجہ ذیل اقدامات کے ذریعے معیار کی کامیابیاں حاصل کیں:
- پیرامیٹر کی اصلاح: 8MS سے 6.5ms تک خارج ہونے والے وقت کو بہتر بنانے کے لئے DOE تجرباتی ڈیزائن کا طریقہ اپنائیں
- عمل کی نگرانی: 100 sold سولڈر مشترکہ پوزیشن انحراف (درستگی ± 0.02 ملی میٹر) کا پتہ لگانے کے لئے ایک سی سی ڈی وژن سسٹم انسٹال کریں (درستگی ± 0.02 ملی میٹر)
- سامان میں ترمیم: توانائی کی رہائی کے استحکام کو بہتر بنانے کے لئے کیپسیٹر ماڈیول کو اپ گریڈ کریں
- عمل درآمد کے 6 ماہ کے بعد ، مصنوعات کی واپسی کی شرح 1.2 ٪ سے کم ہوکر 0.15 ٪ ہوگئی ، اور ایک ہی آلہ کے سالانہ فائدہ میں 850،000 یوآن کا اضافہ ہوا۔
نتیجہ
کی ضروریاتکیپسیٹینس ڈسچارج ویلڈنگسولڈر مشترکہ معیار کے لئے صحت سے متعلق مینوفیکچرنگ دور کی ضروریات کی عکاسی کریں۔ عین مطابق انرجی کنٹرول ، ذہین عمل کی نگرانی ، اور جدید مادی پروسیسنگ ٹکنالوجی ، جدید کے ذریعےکیپسیٹینس ڈسچارج ویلڈنگمائکرون - سطح کی درستگی کے ساتھ مستحکم طور پر سولڈر مشترکہ معیار کو حاصل کرسکتے ہیں۔ ڈیجیٹل جڑواں بچوں اور کوانٹم سینسنگ جیسی ٹیکنالوجیز کے اطلاق کے ساتھ ، مستقبل میں سولڈر جوائنٹ کوالٹی کنٹرول "پیشن گوئی -} اصلاح" ذہین بند لوپ کے ایک نئے مرحلے میں داخل ہوگا ، جس میں اعلی - اختتامی مینوفیکچرنگ کے لئے زیادہ سخت معیار کا معیار طے کیا جائے گا۔