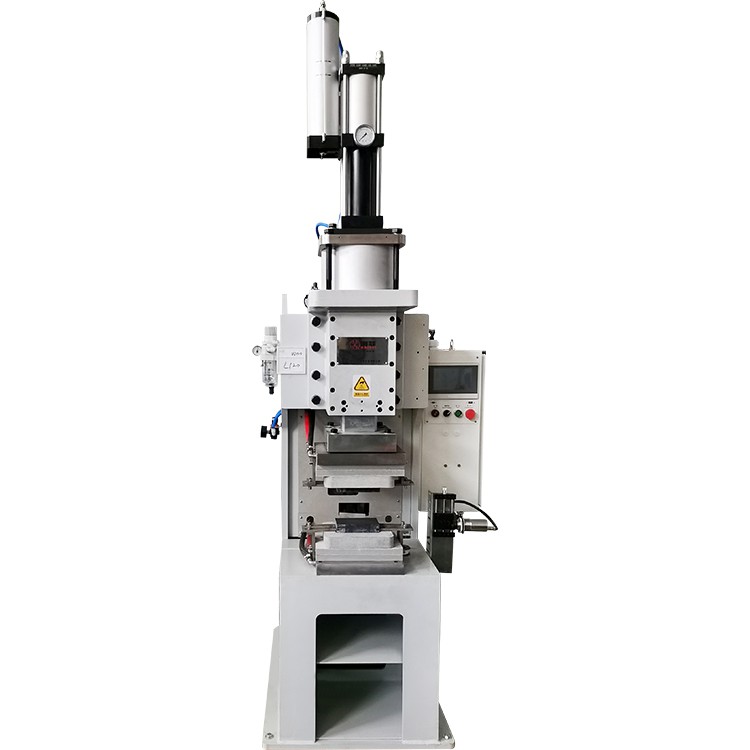
اسپاٹ ویلڈنگ مشینجدید دھات کے تانے بانے میں ، خاص طور پر آٹوموٹو اور صحت سے متعلق الیکٹرانکس صنعتوں میں ، ان کی اعلی کارکردگی ، صحت سے متعلق اور اعلی ویلڈ معیار کی وجہ سے سامان کا ایک اہم ٹکڑا بن گیا ہے۔
تاہم ، بہت سارے آپریٹرز اکثر پیرامیٹر کی غلط ترتیبات کی وجہ سے آخری ویلڈنگ کے نتائج پر سمجھوتہ کرتے ہیں جب پہلے مشین کا استعمال کرتے ہو یا ورک پیس کو تبدیل کرتے ہو۔ ایم ایف ڈی سی ویلڈر کی کارکردگی کو زیادہ سے زیادہ کرنے اور مصنوعات کے معیار کو یقینی بنانے کے لئے صحیح پیرامیٹر کے انتخاب اور ایڈجسٹمنٹ کی تکنیک میں مہارت حاصل کرنا مرکزی حیثیت رکھتا ہے۔


یہ مضمون ایم ایف ڈی سی اسپاٹ ویلڈرز کے تین بنیادی ویلڈنگ پیرامیٹرز کا - گہرائی میں ابھی تک قابل رسائی تجزیہ فراہم کرے گا: ویلڈنگ کرنٹ ، ویلڈنگ کا وقت ، اور الیکٹروڈ فورس ، عملی اصلاح کے مشورے اور مستند اعداد و شمار کے حوالہ جات پیش کرتے ہیں۔
I. کور پیرامیٹر تجزیہ: ویلڈ کے معیار کا تعین کرنے والے تین عناصر
ایم ایف ڈی سی اسپاٹ ویلڈنگ کا عمل ایک پیچیدہ الیکٹرو - تھرمل- میکانکی عمل ہے ، اور اس کا معیار بنیادی طور پر مندرجہ ذیل تین باہم وابستہ پیرامیٹرز کے ذریعہ طے کیا جاتا ہے۔
1. ویلڈنگ کرنٹ (i): گرمی کی پیداوار کا "انجن"
ویلڈنگ کرنٹ اسپاٹ ویلڈنگ کے دوران گرمی کی پیداوار کا بنیادی ذریعہ ہے اور نوگیٹ سائز اور طاقت کو متاثر کرنے والا انتہائی اہم عنصر۔ درمیانے فریکوئینسی انورٹر ٹکنالوجی ایک زیادہ مستحکم اور عین مطابق ڈی سی موجودہ آؤٹ پٹ مہیا کرتی ہے ، جو یکساں گرمی کے ان پٹ کو یقینی بناتی ہے۔
| فیکٹر | موجودہ رجحان | اثر اور سفارش |
| workpiece موٹائی | موٹائی کے براہ راست متناسب | نوگیٹ کے مناسب سائز کو یقینی بنانے کے لئے موٹی چادروں کو اعلی کرنٹ کی ضرورت ہوتی ہے۔ |
| مادی مزاحمتی | مزاحمیت کے متضاد متناسب | اعلی - مزاحمتی مادے جیسے سٹینلیس سٹیل کی نسبتا lower کم موجودہ کی ضرورت ہوتی ہے۔ کم - مزاحمتی مواد جیسے ہلکے اسٹیل کو اعلی موجودہ کی ضرورت ہوتی ہے۔ |
| الیکٹروڈ چہرہ قطر | قطر کے لئے براہ راست متناسب | بڑے چہرے کا قطر موجودہ کثافت کو کم کرتا ہے۔ کثافت کو برقرار رکھنے کے لئے کل کرنٹ کو مناسب طریقے سے بڑھایا جانا چاہئے۔ |
عملی حوالہ ڈیٹا (مثال کے طور پر: ہلکے اسٹیل):
|
سنگل شیٹ کی موٹائی (ملی میٹر) |
تجویز کردہ ویلڈنگ کرنٹ رینج (کے اے) |
| 0.5 + 0.5 | 8 - 12 |
| 1.0 + 1.0 | 12 - 18 |
| 2.0 + 2.0 | 20 - 28 |
اصلاح کے نکات:
- ضرورت سے زیادہ موجودہ: آسانی سے شدید اخراج (اسپیٹر) ، تیز الیکٹروڈ پہننے ، اور ضرورت سے زیادہ سطح کا انڈینٹیشن یا جلانے کی طرف جاتا ہے۔
- ناکافی موجودہ: ناکافی نوگیٹ سائز کے نتیجے میں ، جس کی وجہ سے سرد ویلڈ یا ناکافی طاقت ہوتی ہے۔
- ٹھیک - ٹننگ اصول: کارکردگی اور ویلڈ مستقل مزاجی کو زیادہ سے زیادہ کرنے کے لئے ، تھوڑا سا زیادہ موجودہ اور مختصر ویلڈنگ کا وقت استعمال کریں ، بشرطیکہ کہ اخراج سے بچیں۔
2. ویلڈنگ کا وقت (ٹی): گرمی کے جمع ہونے کا "کنٹرولر"
ویلڈنگ کا وقت ، موجودہ کے ساتھ مل کر ، ویلڈنگ کے عمل کے دوران گرمی کے کل ان پٹ کا تعین کرتا ہے ($ Q \\ propto I^2RT $)۔ ملی سیکنڈ - سطح کی صحت سے متعلق کنٹرول کو حاصل کرنے کے لئے ایم ایف ڈی سی ویلڈرز کی قابلیت روایتی اے سی ویلڈرز کے مقابلے میں ایک اہم فائدہ ہے۔
ایم ایف ڈی سی ویلڈنگ کے وقت میں عام طور پر متعدد نبض کے مراحل شامل ہوتے ہیں:
| نبض کا مرحلہ | تفصیل | تجویز کردہ وقت کی حد |
| وقت نچوڑ | الیکٹروڈ اور ورک پیس کے مابین سخت رابطے کو یقینی بناتا ہے ، اور خلا کو ختم کرتا ہے۔ | 100 - 500 ایم ایس |
| ویلڈ ٹائم | موجودہ بہاؤ کا اصل وقت نوگیٹ بنانے کے لئے استعمال ہوتا ہے۔ | 50 - 250 ایم ایس |
| وقت پکڑو | موجودہ وقت کے بعد الیکٹروڈ دباؤ برقرار رکھتا ہے ، جس سے نوگیٹ کو دباؤ میں ٹھنڈا اور مستحکم کرنے کی اجازت ملتی ہے ، سکڑنے اور کریکنگ کو روکتا ہے۔ | 100 - 300 ایم ایس |
| آف ٹائم | ویلڈر کے لئے اگلے ویلڈ جگہ کی تیاری کا وقفہ وقت۔ | 50 - 150 ایم ایس |
اصلاح کے نکات:
- وقت اور موجودہ کوآرڈینیشن: ضرورت سے زیادہ ویلڈنگ کا وقت گرمی سے زیادہ جمع ہونے کا باعث بنتا ہے ، جس سے ممکنہ طور پر ضرورت سے زیادہ گرمی اور اخراج ہوتا ہے۔ ناکافی وقت ، یہاں تک کہ اعلی کرنٹ کے باوجود ، ناکافی گرمی کی وجہ سے سرد ویلڈ کا نتیجہ ہوسکتا ہے۔ "اعلی موجودہ ، مختصر وقت" کے امتزاج کو عام طور پر گرمی - متاثرہ زون (HAZ) کو کم سے کم کرنے اور پیداوار کی کارکردگی کو بڑھانے کے لئے ترجیح دی جاتی ہے۔
- ملٹی - پلس ایپلی کیشن: خصوصی مواد (جیسے ، جستی اسٹیل) کے لئے ، دوہری - نبض یا ملٹی - پلس کنٹرول کا استعمال کرتے ہوئے گرمی کی تقسیم اور نوگیٹ کی تشکیل کے زیادہ موثر انتظام کی اجازت دیتا ہے۔
3. الیکٹروڈ فورس (ایف): رابطے اور استحکام کا "ضمانت دینے والا"
الیکٹروڈ فورس ایک نازک پیرامیٹر ہے جو ورک پیسوں کے مابین سخت رابطے کو یقینی بناتا ہے ، رابطے کی مزاحمت کو کم کرتا ہے ، اور نوگیٹ مستحکم ہونے کے ساتھ ہی دباؤ دباؤ کا اطلاق کرتا ہے۔
| ضرورت سے زیادہ طاقت | ناکافی قوت | اصلاح کا مقصد |
| رابطے کے علاقے میں اضافہ ہوتا ہے ، موجودہ کثافت کم ہوتی ہے ، نوگیٹ کی تشکیل میں رکاوٹ ہوتی ہے۔ | رابطے کی مزاحمت بہت زیادہ ہے ، جس کی وجہ سے آسانی سے شدید اخراج اور سطح جلانے کا باعث بنتا ہے۔ | سخت ورک پیس رابطے کو یقینی بنائیں اور نوگیٹ کی تشکیل کے بعد کافی دباؤ کا دباؤ فراہم کریں۔ |
عملی حوالہ ڈیٹا (مثال کے طور پر: ہلکے اسٹیل):
| سنگل شیٹ کی موٹائی (ملی میٹر) | تجویز کردہ الیکٹروڈ فورس رینج (کے این) |
| 0.5 + 0.5 | 1.5 - 3.0 |
| 1.0 + 1.0 | 3.0 - 5.0 |
| 2.0 + 2.0 | 5.0 - 8.0 |
اصلاح کے نکات:
- فورس اور موجودہ توازن: جیسے جیسے طاقت میں اضافہ ہوتا ہے ، رابطے کی مزاحمت کم ہوتی ہے ، جس میں گرمی کے نقصان کی تلافی کے لئے موجودہ میں اسی طرح کے اضافے کی ضرورت ہوتی ہے۔
- طاقت اور اخراج: ناکافی قوت اخراج کی ایک بڑی وجہ ہے۔ مناسب طریقے سے فورس میں اضافہ موجودہ کثافت میں نمایاں طور پر سمجھوتہ کیے بغیر اسپیٹر کو مؤثر طریقے سے دبانے والا ہے۔
ii. خصوصی درخواست: ویلڈنگ کی وضاحتیں اور دوہری - جستی اسٹیل کے لئے نبض کی تکنیک
زنک کوٹنگ کے پگھلنے والے مقام (تقریبا . 419 ڈگری ، ابلتے ہوئے نقطہ تقریبا . 907 ڈگری) اور اسٹیل سبسٹریٹ (میلٹنگ پوائنٹ تقریبا . 1538 ڈگری) کے درمیان اہم فرق کی وجہ سے جستی اسٹیل اسپاٹ ویلڈنگ پیرامیٹرز پر زیادہ مطالبات پیش کرتا ہے۔
1. جستی اسٹیل کو ویلڈنگ میں چیلنجز
- زنک پرت میں مداخلت: زنک پرت اعلی ویلڈنگ درجہ حرارت پر بخارات بن جاتی ہے ، جس سے زنک بخارات بنتے ہیں جو نکالنے کا سبب بنتا ہے اور الیکٹروڈ کے چہرے کو آلودہ کرتا ہے۔
- الیکٹروڈ پہننا: زنک نے پیتل کے مرکب بنانے کے لئے تانبے کے الیکٹروڈ مواد کے ساتھ رد عمل ظاہر کیا ، الیکٹروڈ پہننے کو تیز کرنا۔
- نوگیٹ کا معیار: زنک وانپ ویلڈ کی طاقت سے سمجھوتہ کرتے ہوئے ، نوگیٹ کی تشکیل میں رکاوٹ بن سکتا ہے۔
2. بنیادی تکنیک: دوہری - نبض (پری - حرارت) ویلڈنگ
زنک پرت کے مسئلے کو حل کرنے کے لئے ، ایم ایف ڈی سی ویلڈرز اکثر دوہری - نبض یا پری - ہیٹ پلس تکنیک پر ملازمت کرتے ہیں:
- پری - گرمی کی نبض (کم موجودہ ، مختصر وقت): ایک چھوٹی سی موجودہ نبض پری - پر پہلے سے لگائی جاتی ہے اور رابطے کے علاقے میں زنک کی پرت کو آہستہ سے ختم یا بخارات بناتا ہے ، جس سے بعد میں ہونے والی اہم ویلڈ کے لئے سازگار رابطے کی شرائط پیدا ہوتی ہیں۔
- مین ویلڈ پلس (اعلی موجودہ ، مختصر وقت): زنک پرت کو مؤثر طریقے سے منظم کرنے کے بعد ، ایک اعلی موجودہ کا اطلاق تیزی سے ایک اعلی - کوالٹی نوگیٹ کی تشکیل کے لئے کیا جاتا ہے۔
جستی اسٹیل ویلڈنگ پیرامیٹر حوالہ (0.8 ملی میٹر + 0.8 ملی میٹر):
| پیرامیٹر | پری - گرمی کی نبض | مین ویلڈ پلس |
| موجودہ (کا) | 5 - 8 | 15 - 20 |
| وقت (ایم ایس) | 30 - 50 | 80 - 120 |
|
الیکٹروڈ فورس (KN) |
3.5 - 4.5 (مستقل) | 3.5 - 4.5 (مستقل) |
iii. سائنسی پیرامیٹر ترتیب دینے کا طریقہ کار اور عملی تجربہ
ایم ایف ڈی سی اسپاٹ ویلڈنگ پیرامیٹرز کی ترتیب "ایک" - اور - کام "ٹاسک نہیں ہے بلکہ مشق ، جانچ اور اصلاح کا ایک چکرمک عمل ہے۔
1. سائنسی پیرامیٹر ترتیب دینے کا طریقہ کار
1. ڈیٹرمائن بیس لائن وضاحتیں:موجودہ ، وقت اور طاقت کے لئے ابتدائی اقدار حاصل کرنے کے لئے ورک پیس مواد ، موٹائی ، اور الیکٹروڈ قسم کی بنیاد پر ویلڈر مینوفیکچرر کے ذریعہ فراہم کردہ ویلڈنگ کی تجویز کردہ چارٹ سے مشورہ کریں۔
2. ابتدائی جانچ کا سہارا:10-20 مقامات کو ویلڈ کرنے کے لئے ابتدائی پیرامیٹرز کا استعمال کریں اور نوگیٹ سائز اور ویلڈ طاقت کا مشاہدہ کرنے کے لئے تباہ کن ٹیسٹ (جیسے چھلکے ٹیسٹ) انجام دیں۔
3. OBSERE ویلڈنگ کے مظاہر:
- شدید اخراج: بنیادی طور پر چیک کریں کہ آیا الیکٹروڈ فورس کافی ہے یا نہیں۔ دوسری بات یہ ہے کہ اگر ویلڈنگ کا موجودہ حالیہ بہت زیادہ ہے تو غور کریں۔
- ناکافی نوگیٹ/سرد ویلڈ: بنیادی طور پر ویلڈنگ کرنٹ میں اضافہ ؛ دوم ، ویلڈ ٹائم کو مناسب طریقے سے بڑھاؤ۔
- ضرورت سے زیادہ سطح کا اشارہ: الیکٹروڈ فورس یا ویلڈنگ کرنٹ کو قدرے کم کریں۔
4.fine - دھن کی اصلاح:ایک وقت میں صرف ایک پیرامیٹر کو ایڈجسٹ کریں ، جب تک کہ مطلوبہ ویلڈ طاقت اور ظاہری شکل حاصل نہ ہوجائے ، 5 ٪ سے 10 ٪ کے اضافے میں۔
5. استحکام کی توثیق:الیکٹروڈ پہننے اور درجہ حرارت کی تبدیلیوں جیسے حالات کے تحت استحکام کو یقینی بنانے کے ل long طویل - اصطلاح ، مستقل ویلڈنگ ٹیسٹ کروائیں۔
2. ایم ایف ڈی سی ویلڈرز کے فوائد اور اعلی درجے کے افعال
ایم ایف ڈی سی ویلڈرز کی اعلی - صحت سے متعلق ویلڈنگ کی صلاحیت کو ان کے جدید کنٹرول سسٹم سے منسوب کیا گیا ہے۔
- بند - لوپ موجودہ کنٹرول:ویلڈر اصل - وقت میں اصل آؤٹ پٹ موجودہ کی نگرانی کرتا ہے اور موجودہ کی استحکام اور مستقل مزاجی کو یقینی بناتا ہے ، جو موجودہ کی استحکام اور مستقل مزاجی کو یقینی بناتا ہے ، گرڈ کے اتار چڑھاو یا ورک پیس مزاحمت میں تبدیلیوں سے متاثر نہیں ہوتا ہے۔
- موجودہ ڈھال کنٹرول:مقررہ وقت کے دوران موجودہ کو آہستہ آہستہ بڑھانے یا کم کرنے کی اجازت دیتا ہے۔ ایک اعلی درجے کا استعمال ابتدائی اخراج کو مؤثر طریقے سے کم کرتا ہے اور یکساں گرمی کی تقسیم کو فروغ دیتا ہے۔ نوگیٹ کے مستحکم ٹھنڈک میں ڈاؤن سلپ ایڈ کا استعمال کرتے ہوئے۔
- ملٹی - تفصیلات کا اسٹوریج:جدید ایم ایف ڈی سی ویلڈر کنٹرولرز عام طور پر درجنوں یا اس سے بھی سیکڑوں ویلڈنگ کی خصوصیات کو ذخیرہ کرسکتے ہیں ، جس سے صارفین کو مختلف ورک پیسوں کے مابین تیزی سے سوئچ کرنے کی اجازت ملتی ہے ، جس سے لچکدار مینوفیکچرنگ کو قابل بنایا جاسکتا ہے۔

نتیجہ
درمیانے فریکوئینسی اسپاٹ ویلڈر کے لئے پیرامیٹرز کا تعین ایک ایسا عمل ہے جس کے لئے نظریاتی رہنمائی اور عملی تجربے کے امتزاج کی ضرورت ہوتی ہے۔
بنیادی ویلڈنگ کرنٹ ، ویلڈنگ کے وقت ، اور الیکٹروڈ فورس کے مابین باہمی تعلقات اور ہم آہنگی کو سمجھنے میں ہے۔
سائنسی ترتیب دینے کے طریقہ کار پر عمل پیرا ہونے اور ایم ایف ڈی سی ویلڈر کے منفرد صحت سے متعلق کنٹرول اور ملٹی - پلس ٹکنالوجی کا استعمال کرتے ہوئے ، خاص طور پر جستی اسٹیل جیسے خصوصی مواد کے لئے دوہری - نبض کی وضاحتوں کو اپناتے ہوئے ، آپ ویلڈ کے معیار کو نمایاں طور پر بہتر بنانے کے قابل ہو جائیں گے ، پیداواری زندگی کو بہتر بنانے ، اور حتمی طور پر پیداواری لاگت کو کم کرنے کے قابل ہوجائیں گے۔