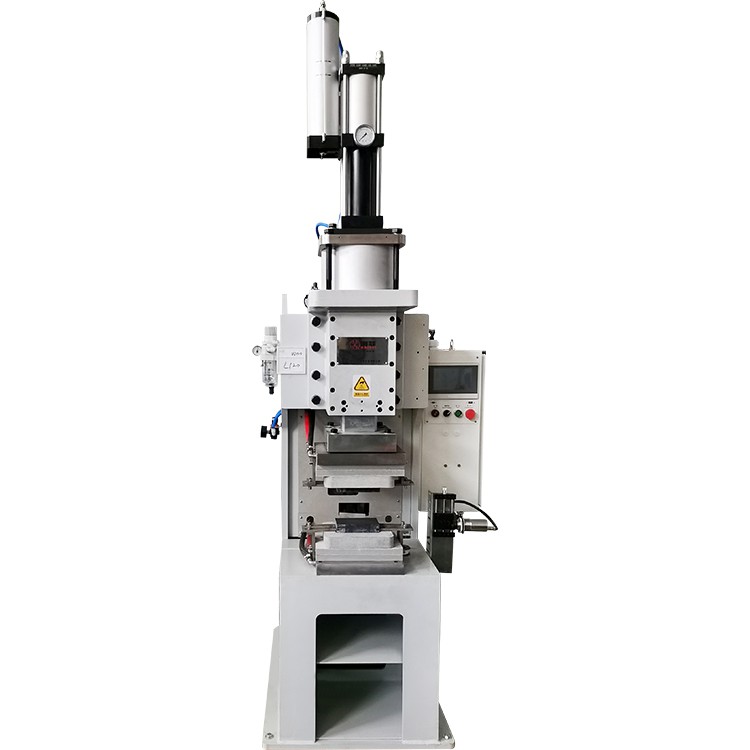
تعارف
صحت سے متعلق مینوفیکچرنگ فیلڈز جیسے نئی توانائی کی گاڑیاں اور صارفین کے الیکٹرانکس ،انرجی اسٹوریج اسپاٹ ویلڈرزپتلی دھات کی شیٹ ویلڈنگ کے لئے بنیادی سامان بن گیا ہے جس کی وجہ سے ان کی فوری اونچائی - توانائی خارج ہونے کی خصوصیات ہیں۔ تاہم ، فاسٹ الیکٹروڈ پہننے کے مسئلے نے طویل عرصے سے متاثرہ پیداوار - ڈیٹا کو ایک لتیم بیٹری کمپنی کا ڈیٹا سے پتہ چلتا ہے کہ الیکٹروڈ ٹپس کو اوسطا صرف 8،000 ویلڈز کے بعد متبادل کی ضرورت ہوتی ہے ، جس کی وجہ سے براہ راست آلات کے وقت میں 15 فیصد اضافہ ہوتا ہے۔ یہ مضمون الیکٹروڈ پہننے کی وجوہات میں گہری تجزیہ کرے گاانرجی اسٹوریج اسپاٹ ویلڈرزاور مواد سائنس ، عمل کی اصلاح ، اور سامان کے انتظام کے طول و عرض سے منظم حل کی تجویز کریں۔
I. الیکٹروڈ میں بنیادی کردارانرجی اسٹوریج اسپاٹ ویلڈرزاور خصوصیت پہنیں
- توانائی کے ذخیرہ کرنے والے اسپاٹ ویلڈر کے توانائی کی ترسیل کے ٹرمینل کی حیثیت سے ، الیکٹروڈ تین بنیادی افعال انجام دیتا ہے: موجودہ کو منتقل کرنا ، دباؤ کا اطلاق کرنا ، اور گرمی کو ختم کرنا۔ اس کے لباس کا عمل عام طور پر اس کی خصوصیات ہے:
- اخلاقی تبدیلیاں؟:رابطے کی سطح کا قطر ابتدائی 3 ملی میٹر سے 5 ملی میٹر سے زیادہ تک پھیلتا ہے ، جس کی وجہ سے موجودہ کثافت 30 ٪ -50 ٪ تک گرتی ہے۔
- مادی نقصان؟:سطح کے تانبے کا کھوٹ آکسائڈائز اور چھلکے بند ، 0.1-0.3 ملی میٹر کے گڈڑھی تشکیل دیتے ہیں۔
- کارکردگی کا انحطاط؟:رابطے کی مزاحمت ابتدائی قیمت سے 2-3 گنا بڑھ جاتی ہے ، جس کی وجہ سے ویلڈنگ اسپیٹر اور سرد ویلڈز جیسے نقائص ہوتے ہیں۔
- یہ رجحان انرجی اسٹوریج اسپاٹ ویلڈر کے ویلڈنگ کے معیار اور پیداوار کی کارکردگی کو براہ راست متاثر کرتا ہے۔ ایک ہی الیکٹروڈ کی بحالی کی لاگت میں سامان کی بحالی کی کل لاگت کا تقریبا 40 40 ٪ ہوتا ہے۔
ii. تیز الیکٹروڈ پہننے کی پانچ اہم وجوہات کا تجزیہ
- 1.؟ نامناسب مواد کا انتخاب: بنیادی کارکردگی لباس کی شرح کا تعین کرتی ہے؟
- ناکافی سختی؟:عام تانبے کے الیکٹروڈس (HV80) جب جستی پرت کے پھیلاؤ کے خلاف مزاحمت نہیں کرسکتے ہیں جب جستی اسٹیل کی چادروں کو ویلڈنگ کرتے ہیں ، جس کی وجہ سے 3 گھنٹوں کے اندر اہم آسنجن ہوتا ہے۔
- غیر متوازن تھرمل چالکتا؟:کرومیم زرکونیم تانبے (C18150) کی تھرمل چالکتا 319W/M · K ہے ، جبکہ بیرییلیم تانبے (C17200) صرف 105W/M · K ہے۔ مؤخر الذکر کی گرمی کی ناکافی کھپت آسانی سے تھرمل تھکاوٹ کے دراڑوں کا سبب بنتی ہے۔
- مصر کے عنصر کی ناکامی؟:جب کام کا درجہ حرارت 500 ڈگری سے تجاوز کرتا ہے تو ، کرومیم زرقونیم تانبے کے فریکچر میں سی آر عنصر آکسائڈ پرت ، اور اس کے اینٹی - چپکی ہوئی صلاحیتوں میں گھس جاتی ہے۔
- 2.؟ عمل پیرامیٹر مماثلت: توانائی کے انتظام کے نقائص چین کے رد عمل کا سبب بنتے ہیں؟
- ضرورت سے زیادہ موجودہ کثافت؟:جب 2 ملی میٹر ایلومینیم کھوٹ ویلڈنگ کرتے ہیں تو ، 12KA سے زیادہ موجودہ ترتیب سے الیکٹروڈ رابطے کی سطح کا فوری درجہ حرارت 800 ڈگری سے زیادہ ہوجاتا ہے۔
- غلط دباؤ کی ترتیب؟:جب دباؤ 400N سے نیچے ہوتا ہے تو ، رابطے کی مزاحمت بڑھ جاتی ہے ، الیکٹروڈ مادے کی بخارات کو تیز کرتی ہے۔
- ناکافی ٹھنڈک کا وقفہ؟:جبری ٹھنڈک کے بغیر 200 بار سے زیادہ مسلسل ویلڈنگ الیکٹروڈ کے درجہ حرارت کو ایک اہم نقطہ پر جمع کرنے کی اجازت دیتی ہے۔
- 3.؟ سامان کے ساختی نقائص: مکینیکل ڈیزائن پہننے کے خطرات پیدا کرتا ہے؟
- coaxiality انحراف؟:اوپری اور لوئر الیکٹروڈ سینٹر آفسیٹ 0.1 ملی میٹر سے زیادہ ہے جس سے یکطرفہ تناؤ کی حراستی ہوتی ہے۔
- دباؤ میں اتار چڑھاؤ؟: Pneumatic pressure system response delay >20 ایم ایس ، متحرک دباؤ میں اتار چڑھاو طول و عرض ± 15 ٪ تک پہنچ جاتا ہے۔
- مسدود گرمی کی کھپت چینل؟:جب پانی کی ٹھنڈک پائپ قطر ہوتا ہے<6mm, cooling water flow is insufficient (<3L/min).
- 4.؟ ورک پیس کی خصوصیات کا اثر و رسوخ: ویلڈیڈ میٹریل الیکٹروڈ کو ختم کرتا ہے؟
- کوٹنگ میٹریل ہجرت؟:جب نکل - چڑھایا اسٹیل کی چادروں کو ویلڈنگ کرتے ہیں تو ، نکل عناصر ایک کھوٹ پرت کی تشکیل کے ل high اعلی درجہ حرارت پر الیکٹروڈ کی سطح میں پھیلا دیتے ہیں۔
- آکسائڈ آلودگی؟:ایلومینیم کھوٹ کی سطح آکسائڈ فلم (al₂o₃) میں HV2000 ، 加剧 (بڑھتی ہوئی) الیکٹروڈ رگڑ نقصان کی سختی ہے۔
- تھرمل توسیع کا فرق؟:تانبے کے الیکٹروڈ اور سٹینلیس سٹیل ورک پیس (17.7 بمقابلہ 16.5 پی پی ایم/ ڈگری) کے مابین تھرمل توسیع کے گتانک میں فرق وقتا فوقتا تناؤ کا سبب بنتا ہے۔
- 5.؟ O & M مینجمنٹ کی کمی: انسانی عوامل لباس کے اثرات کو بڑھا دیتے ہیں؟
- نامناسب ڈریسنگ سائیکل؟: Contact resistance increases by 25% when electrode surface roughness Ra >3.2μm نہیں ہے 及时 (بروقت) کپڑے پہنے۔
- کولینٹ آلودگی؟:6.5-8.0 رینج سے باہر پییچ کی قیمت الیکٹروڈ کی سطح پر الیکٹرو کیمیکل سنکنرن کا سبب بنتی ہے۔
- پیرامیٹر کی سختی؟:ورک پیس بیچ کے اختلافات کی بنیاد پر پیرامیٹرز کو ایڈجسٹ کرنے میں ناکامی مسلسل اوورلوڈ آپریشن کا باعث بنتی ہے۔
iii. منظم حل: الیکٹروڈ زندگی کو جڑ سے بڑھانا
- 1.؟ مادی اپ گریڈ: کام کے حالات سے ملاپ کے الیکٹروڈ سلیکشن حکمت عملی؟
- اعلی - طاقت مصر کی درخواست؟:سٹینلیس سٹیل ویلڈنگ کے لئے کوکو 2 بی (بیرییلیم کوبالٹ تانبے) کا استعمال کریں ، کرومیم زرکونیم تانبے کے مقابلے میں زندگی میں 60 فیصد اضافہ ہوا۔
- سطح کو مضبوط کرنے کا علاج؟:جسمانی بخارات جمع (پی وی ڈی) کے ذریعہ 5μm موٹی ALCRN کوٹنگ تیار کریں ، جس سے HV2800 میں سختی بڑھ جائے۔
- تدریجی جامع ڈیزائن؟:تانبے - ٹنگسٹن/تانبے - کرومیم - زرکونیم کمپوزٹ الیکٹروڈ (اوپری پرت CUW80 ، نچلے پرت Cucrzr) کو چالکتا اور لباس پہننے کے ل. توازن پیدا کریں۔
- 2.؟ عمل کی اصلاح: متحرک پیرامیٹر کنٹرول سسٹم قائم کریں؟
- موجودہ قدم رکھنے کا کنٹرول؟:تھرمل جھٹکے کو کم کرنے کے لئے انرجی اسٹوریج اسپاٹ ویلڈر ڈسچارج کے آغاز میں 10 ٪ موجودہ سست - عروج کا مرحلہ طے کریں۔
- انکولی دباؤ؟:رابطے کی مزاحمت پر حقیقی - وقت کی آراء فراہم کرنے کے لئے پیزو الیکٹرک سینسروں سے لیس کریں اور دباؤ کو ایڈجسٹ کریں (درستگی ± 10N)۔
- نبض کولنگ ٹکنالوجی؟:ملی سیکنڈ - سطح کی کولنگ حاصل کرنے کے لئے ویلڈنگ کے وقفوں کے دوران 0.5s کے لئے مائع نائٹروجن دوبد انجیکشن کریں۔
- 3.؟ سامان میں ترمیم: ساختی عیب خاتمے کے حل؟
- صحت سے متعلق گائیڈ ڈھانچہ؟:0.02 ملی میٹر کے اندر ہم آہنگی کی غلطی کو کنٹرول کرنے کے ل line لکیری بیئرنگ گائیڈ میکانزم شامل کریں۔
- دوہری - سائیکل کولنگ سسٹم؟:مین واٹر سرکٹ الیکٹروڈ ہولڈر کولنگ (بہاؤ کی شرح 8 ایل/منٹ) کے لئے ذمہ دار ہے ، اور ثانوی سرکٹ ٹپ کولنگ پر مرکوز ہے۔
- خودکار الیکٹروڈ گردش؟:لباس کے علاقے کو یکساں طور پر تقسیم کرنے کے لئے ہر 500 ویلڈس کو الیکٹروڈ 15 ڈگری گھمائیں۔
- 4.؟ O&M وضاحتیں: مکمل لائف سائیکل مینجمنٹ سسٹم؟
- روک تھام کی بحالی کا نظام؟:
- Daily inspection: Trigger warning when electrode diameter change >0.1 ملی میٹر۔
- ہفتہ وار بحالی: 800 گرٹ ڈائمنڈ وہیل کے ساتھ لباس کی سطح۔
- ماہانہ انشانکن: مائیکرو - اوہم میٹر کے ساتھ رابطے کے خلاف مزاحمت کی تبدیلی کی شرح کا پتہ لگائیں۔
- ڈیجیٹل مانیٹرنگ پلیٹ فارم؟:صنعتی IOT کے ذریعے توانائی کے ذخیرہ کرنے والے اسپاٹ ویلڈر کے الیکٹروڈ درجہ حرارت اور دباؤ کے منحنی خطوط جیسے 12 پیرامیٹرز جمع کریں ، خود بخود بحالی کی تجاویز پیدا کریں۔
iv. عام معاملہ: آٹوموٹو پارٹس انٹرپرائز کے عملی نتائج
- ایک انٹرپرائز ویلڈنگ 1.5 ملی میٹر جستی اسٹیل شیٹس میں صرف 6،000 ویلڈز کی الیکٹروڈ زندگی تھی۔ مندرجہ ذیل بہتری کے ذریعے ، زندگی کو 18،000 ویلڈس تک بڑھایا گیا:
- الیکٹروڈ مواد کو کوالنی (تانبے کے ایلومینیم نکل مصر) میں تبدیل کیا ، تھرمل استحکام کو 40 ٪ تک بہتر بنایا۔
- انرجی اسٹوریج اسپاٹ ویلڈر میں وژن معائنہ کے نظام کو 实时 (اصلی - وقت) میں شامل کیا گیا ہے۔ الیکٹروڈ سیدھ کو ایڈجسٹ کریں۔
- "ویلڈ 300 ٹائمز + ایئر مسٹ ٹھنڈا 2s کے لئے" کے وقفے وقفے سے آپریشن کا معیار قائم کیا۔
- 改造 (تبدیلی) کے بعد ، سنگل - شفٹ کی پیداوار میں 25 ٪ اضافہ ہوا ، اور سالانہ الیکٹروڈ خریداری کے اخراجات میں 520،000 CNY کی کمی واقع ہوئی۔
V. مستقبل کی ٹکنالوجی کا آؤٹ لک
- سمارٹ الیکٹروڈ؟:خود - سینسنگ الیکٹروڈ درجہ حرارت اور دباؤ کے سینسر کو مربوط کرنے والے الیکٹروڈ 即将 (کے بارے میں) بڑے پیمانے پر پیداوار میں داخل ہوتے ہیں ، جو 预警 (پیشن گوئی) کے قابل ہونے کے قابل ہیں ، ناکامی کے خطرے سے 300ms پیشگی پیشگی ہے۔
- نینو - ٹکنالوجی کو مضبوط بنانا؟:کاربن نانوٹوب - تقویت یافتہ تانبے کے میٹرکس کمپوزٹ ٹیسٹنگ مرحلے میں ہیں ، روایتی مواد سے 5 گنا ایک نظریاتی زندگی کے ساتھ۔
- ہائیڈروجن کولنگ سسٹم؟:ہائیڈروجن کی اعلی تھرمل چالکتا کا استعمال کرتے ہوئے نئے کولنگ حل تیار کریں ، جس کی توقع ہے کہ الیکٹروڈ آپریٹنگ درجہ حرارت میں 30 ٪ کمی واقع ہوگی۔
نتیجہ
تیز الیکٹروڈ پہننے کا جوہرانرجی اسٹوریج اسپاٹ ویلڈرزتوانائی ، مواد اور مکینیکل تناؤ کے متعدد اثرات کا نتیجہ ہے۔ چار - جہتی کوآرڈینیشن - مادی جدت سے ملاپ کے کام کی حالت کی ضروریات ، عمل کے پیرامیٹرز کی متحرک اصلاح ، عین مطابق سامان کی ساختی ترمیم ، اور O & M مینجمنٹ کا ڈیجیٹل اپ گریڈ {- انٹرپرائزز الیکٹروڈ زندگی کو نمایاں طور پر بڑھا سکتے ہیں۔ نئے مواد اور ذہین مانیٹرنگ ٹکنالوجی میں کامیابیاں کے ساتھ ، الیکٹروڈ کی بحالی کی لاگتانرجی اسٹوریج اسپاٹ ویلڈرزتوقع کی جاتی ہے کہ وہ 60 فیصد تک گر جائے گا ، جس سے اعلی - صحت سے متعلق ویلڈنگ فیلڈ کی زیادہ قیمت پیدا ہوگی۔