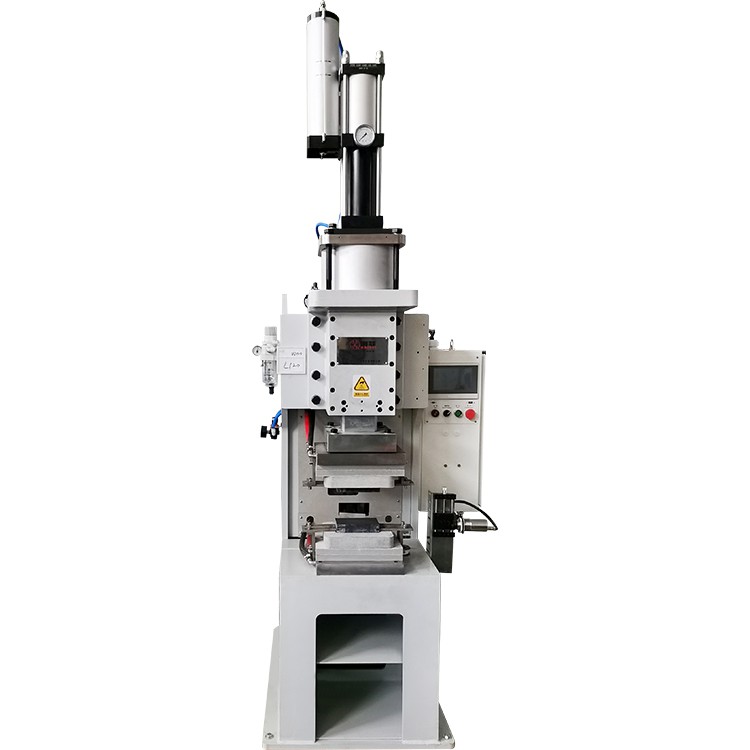
انرجی سٹوریج کے نئے نظام، پاور بس بار کنکشن، اور لچکدار کنڈکٹر مینوفیکچرنگ جیسی ایپلی کیشنز میں،پولیمر بازی ویلڈنگ مشینیںانتہائی قابل اعتماد دھاتی جوڑوں کے حصول کے لیے ضروری سامان بن چکے ہیں۔ روایتی فیوژن ویلڈنگ کے برعکس، جو کہ بنیادی مواد کو پگھلانے پر انحصار کرتی ہے، ڈفیوژن ویلڈنگ ایک ٹھوس-ریاست میں شمولیت کا عمل ہے جس میں درجہ حرارت اور دباؤ ایک ساتھ مل کر پورے انٹرفیس میں جوہری بازی کو فروغ دینے کے لیے کام کرتے ہیں، ایک مستحکم میٹالرجیکل بانڈ بناتے ہیں۔
مناسب طریقے سے موزوں حالات کے تحت، پھیلاؤ-ویلڈڈ جوڑ عام طور پر 80% سے 100% تک بنیادی مواد کی طاقت حاصل کر سکتے ہیں، اور کچھ تانبے اور تانبے کے کھوٹ کے استعمال میں، جوڑوں کی طاقت خود بنیادی مواد کی طاقت تک پہنچ سکتی ہے۔
تاہم، حقیقی پیداوار کے ماحول میں، کچھ مینوفیکچررز اب بھی ڈفیوژن ویلڈنگ ٹیکنالوجی کو اپنانے کے بعد ناکافی مشترکہ طاقت کا سامنا کرتے ہیں۔ عام علامات میں ٹینسائل ٹیسٹنگ کے دوران انٹرفیس ڈیلامینیشن، لوکلائزڈ جوائنٹ کریکنگ، یا بیچ پروڈکشن کے دوران طاقت میں نمایاں تبدیلی شامل ہیں۔ یہ مسائل نہ صرف پیداواری پیداوار کو کم کرتے ہیں بلکہ طویل مدتی اعتبار کے خطرات بھی پیدا کر سکتے ہیں۔ اعلی-موجودہ ایپلی کیشنز جیسے کہ انرجی سٹوریج سسٹمز میں، جوائنٹ کی ناکافی قابل اعتمادی بالآخر زیادہ گرمی، کارکردگی میں کمی، یا حفاظتی ناکامیوں کا باعث بن سکتی ہے۔
انجینئرنگ کے عملی تجربے سے، ناکافی بازی ویلڈنگ کی طاقت شاذ و نادر ہی کسی ایک عنصر کی وجہ سے ہوتی ہے۔ زیادہ کثرت سے، یہ عمل کے متعدد مراحل میں چھوٹے انحرافات کے امتزاج سے ہوتا ہے۔ مثال کے طور پر، قدرے ناکافی پیرامیٹرز، سطح کی نامکمل تیاری، اور دباؤ کا غیر مستحکم کنٹرول اجتماعی طور پر مناسب بازی بانڈنگ کو روک سکتا ہے۔ اس لیے، ایک منظم ٹربل شوٹنگ فریم ورک کا قیام ضروری ہے، نہ صرف بنیادی وجوہات کی فوری شناخت کے لیے بلکہ عمل کی اصلاح اور آلات کے انتخاب کے فیصلوں کو بہتر بنانے کے لیے بھی۔
یہ مضمون ناکافی ڈفیوژن ویلڈنگ کی طاقت کی بنیادی وجوہات کا تجزیہ کرتا ہے اور حقیقی-دنیا کی پیداوار کے تجربے پر مبنی عملی اصلاحی حکمت عملی پیش کرتا ہے۔


جڑ کی وجہ کا تجزیہ: ویلڈنگ کی ناکافی طاقت کا باعث بننے والے پانچ اہم عوامل
بازی ویلڈنگ میں، مشترکہ طاقت بنیادی طور پر جوہری پھیلاؤ کی ڈگری اور انٹرفیس پر بننے والی بازی پرت کے استحکام پر منحصر ہے۔ جب درجہ حرارت، دباؤ، وقت، اور سطح کے حالات مناسب طریقے سے مماثل ہوتے ہیں، تو دونوں مواد بتدریج ایک مسلسل کرسٹل ڈھانچہ بناتے ہیں، جس سے بنیادی مواد کے قریب مکینیکل خصوصیات کو فعال کیا جاتا ہے۔ تاہم، اگر ان اہم عوامل میں سے کوئی بھی زیادہ سے زیادہ حد سے باہر آتا ہے، تو بازی کا عمل نامکمل ہو جاتا ہے، جس کے نتیجے میں طاقت کم ہو جاتی ہے یا جوڑوں کے ناقابل اعتبار ہوتے ہیں۔
عملی طور پر، خرابی کا سراغ لگانا ایک منظم انداز پر عمل کرنا چاہیے، پیرامیٹرز کو آنکھ بند کر کے ایڈجسٹ کرنے کے بجائے درج ذیل پانچ اہم عوامل کی جانچ کرنا۔
1. غلط ویلڈنگ پیرامیٹر میچنگ: طاقت میں کمی کی سب سے سیدھی وجہ
تمام متاثر کرنے والے عوامل میں، میل نہ ہونے والے ویلڈنگ کے پیرامیٹرز ناکافی بازی ویلڈنگ کی طاقت کی سب سے عام وجہ ہیں۔ ڈفیوژن ویلڈنگ کی تاثیر کا انحصار ایٹمی نقل و حرکت پر ہے، جو درجہ حرارت کے ساتھ نمایاں طور پر بڑھتا ہے۔ جب درجہ حرارت مواد کے پگھلنے والے درجہ حرارت کے تقریبا 0.5 سے 0.8 تک پہنچ جاتا ہے (مطلق درجہ حرارت میں)، جوہری بازی کافی حد تک فعال ہو جاتی ہے تاکہ لاگو دباؤ کے تحت میٹالرجیکل بانڈ بن سکے۔
اگر درجہ حرارت بہت کم ہو تو، بازی کی شرح نمایاں طور پر کم ہو جاتی ہے۔ ہولڈنگ ٹائم میں توسیع کے باوجود، بازی کی تہہ بہت پتلی رہ سکتی ہے، جس کے نتیجے میں واضح طور پر نظر آنے والا انٹرفیس ہوتا ہے اور تناؤ کی جانچ کے دوران بانڈنگ جہاز کے ساتھ ناکامی کا رجحان ہوتا ہے۔ اس کے برعکس، اگر درجہ حرارت بہت زیادہ ہو تو، پھیلاؤ ضرورت سے زیادہ تیز ہو جاتا ہے، ٹوٹنے والے انٹرمیٹالک مرکبات کی تشکیل کو فروغ دیتا ہے۔ یہ مسئلہ خاص طور پر تانبے-ایلومینیم یا نکل- پر مبنی مواد کے امتزاج میں عام ہے، جہاں ٹوٹنے والے مراحل لچک کو کم کرتے ہیں اور بوجھ کے نیچے فریکچر کے امکانات کو بڑھا دیتے ہیں۔
دباؤ بھی اتنا ہی اہم کردار ادا کرتا ہے۔ مناسب دباؤ رابطے کی سطحوں پر مائیکرو-پلاسٹک کی خرابی پیدا کرتا ہے، مائکروسکوپک اسپیریٹیز کو چپٹا کرتا ہے اور حقیقی رابطے کے علاقے کو بڑھاتا ہے۔ اگر دباؤ ناکافی ہے تو، سطحوں کے درمیان خوردبینی خلا باقی رہتا ہے، جو مسلسل پھیلاؤ کو روکتا ہے۔ تاہم، ضرورت سے زیادہ دباؤ مقامی اخترتی یا سطح کو پہنچنے والے نقصان کا سبب بن سکتا ہے، جو مشترکہ طاقت کو منفی طور پر متاثر کرتا ہے۔
عملی ایپلی کیشنز میں، تجویز کردہ پیرامیٹر کی حدود مادی قسم کے لحاظ سے مختلف ہوتی ہیں۔ مثال کے طور پر، تانبے کی بس بار ڈفیوژن ویلڈنگ کے لیے عام طور پر 500 ڈگری اور 750 ڈگری کے درمیان درجہ حرارت اور 5-20 MPa کی حد میں دباؤ کی ضرورت ہوتی ہے۔ کاپر-ایلومینیم کی مختلف ویلڈنگ میں اکثر قدرے زیادہ دباؤ کی ضرورت ہوتی ہے اور مستحکم انٹرفیس کی تشکیل کو یقینی بنانے کے لیے ہولڈنگ ٹائم کو احتیاط سے بہتر بنایا جاتا ہے۔
اس لیے، جب ناکافی طاقت کا مشاہدہ کیا جاتا ہے، تو اس بات کا دوبارہ جائزہ لینا ضروری ہے کہ آیا موجودہ پیرامیٹرز مادی اور ساختی تقاضوں سے صحیح معنوں میں میل کھاتے ہیں، بجائے اس کے کہ پہلے استعمال شدہ ترتیبات پر مکمل انحصار کریں۔
2. سطح کی ناکافی تیاری: بانڈ کی تشکیل کو متاثر کرنے والا ایک بنیادی عنصر
سطح کی حالت بازی ویلڈنگ کی کارکردگی میں بنیادی کردار ادا کرتی ہے۔ چونکہ بازی بانڈنگ کے لیے خوردبینی سطح پر سطحوں کے درمیان گہرے رابطے کی ضرورت ہوتی ہے، اس لیے آلودہ مادے جیسے آکسائیڈ کی تہیں، تیل کی باقیات، اور باریک ذرات جسمانی رکاوٹوں کے طور پر کام کر سکتے ہیں، جو انٹرفیس میں ایٹم کے پھیلاؤ کو روکتے ہیں۔
اگر ایک موٹی آکسائڈ پرت موجود ہے تو، پھیلاؤ صرف الگ تھلگ علاقوں میں ہو سکتا ہے جبکہ دوسرے علاقے غیر منسلک رہتے ہیں۔ عملی طور پر، اس کے نتیجے میں اکثر جوڑوں میں جزوی بندھن پیدا ہوتا ہے، جہاں کچھ حصے مضبوط دکھائی دیتے ہیں جبکہ دوسرے وقت سے پہلے ناکام ہو جاتے ہیں۔ تناؤ کی جانچ کے دوران، اس طرح کے نقائص عام طور پر یکساں ناکامی کے بجائے فریکچر کے بے قاعدہ نمونوں کا باعث بنتے ہیں۔
سطح کی کھردری ایک اور اہم پیرامیٹر ہے۔ ضرورت سے زیادہ کھردری سطحیں بڑے خوردبین خلا پیدا کرتی ہیں جنہیں بند کرنے کے لیے زیادہ دباؤ کی ضرورت ہوتی ہے، جب کہ حد سے زیادہ ہموار سطحیں مؤثر رابطہ پوائنٹس کی تعداد کو کم کر سکتی ہیں۔ Ra 0.8 سے 1.6 μm کی سطح کی کھردری کی حد عام طور پر تجویز کی جاتی ہے، کیونکہ یہ رابطے کے علاقے اور خرابی کے رویے میں توازن رکھتا ہے۔
ایک معیاری سطح کی تیاری کے ورک فلو میں عام طور پر مکینیکل صفائی، کیمیکل ڈیگریزنگ، اور کنٹرول شدہ خشک کرنا شامل ہے۔ مکینیکل پالشنگ آکسائیڈ کی تہوں کو ہٹاتی ہے، کیمیائی صفائی تیل کی آلودگی کو ختم کرتی ہے، اور خشک کرنے سے نمی کو بانڈنگ میں مداخلت سے روکتا ہے۔ زیادہ-حجم پیداواری ماحول میں، صفائی اور ویلڈنگ کے درمیان تاخیر نئی آکسائیڈ تہوں کو بننے دیتی ہے، جس سے ان مراحل کے درمیان وقفہ کو کنٹرول کرنا ضروری ہو جاتا ہے۔
فیلڈ تجربے سے پتہ چلتا ہے کہ تقریباً 30% سے 40% طاقت-متعلقہ ناکامیوں کا سراغ سطح کی ناکافی تیاری سے لگایا جا سکتا ہے، جو اس کی ظاہری سادگی کے باوجود اس کی اہمیت کو اجاگر کرتا ہے۔
3. سازوسامان کی عدم استحکام: طاقت کی تغیر میں ایک اہم شراکت دار
بہت سے پیداواری ماحول میں، ویلڈنگ کی طاقت میں بڑے تغیرات کو اکثر پیرامیٹر کی ترتیبات سے منسوب کیا جاتا ہے، لیکن سامان کی عدم استحکام اکثر بنیادی وجہ ہوتی ہے۔ ڈفیوژن ویلڈنگ مشینوں کو انتہائی مستحکم درجہ حرارت اور پریشر کنٹرول سسٹم کو برقرار رکھنا چاہیے۔ یہاں تک کہ جب پیرامیٹرز کو صحیح طریقے سے پروگرام کیا جاتا ہے، عملدرآمد کے دوران انحراف بانڈنگ کے معیار کو نمایاں طور پر متاثر کر سکتا ہے۔
مثال کے طور پر، اگر پروگرام شدہ درجہ حرارت 600 ڈگری ہے لیکن اصل ہیٹنگ زون انشانکن کی غلطیوں کی وجہ سے صرف 580 ڈگری تک پہنچ جاتا ہے، بازی کی شرحیں ناکافی ہو سکتی ہیں۔ یہ فرق عددی لحاظ سے معمولی ظاہر ہو سکتا ہے لیکن میٹالرجیکل بانڈنگ کو نمایاں طور پر متاثر کر سکتا ہے، خاص طور پر جب تانبے کے موٹے اجزاء کو ویلڈنگ کرتے ہوئے جہاں گرمی کی تقسیم زیادہ پیچیدہ ہو جاتی ہے۔
اسی طرح، دباؤ کے اتار چڑھاو انٹرفیس پر رابطے کی حالتوں کو بدل سکتے ہیں۔ غیر مساوی دباؤ غیر مساوی پھیلاؤ پرت کی موٹائی کا باعث بنتا ہے، جس کے نتیجے میں ویلڈڈ اجزاء میں طاقت میں تغیر پیدا ہوتا ہے۔ ٹینسائل ٹیسٹنگ میں، یہ مسئلہ عام طور پر مکمل ناکامی کے بجائے ایک ہی پروڈکشن بیچ میں طاقت کی متضاد اقدار کے طور پر ظاہر ہوتا ہے۔
کلیدی آلات کے پیرامیٹرز جن کی باقاعدگی سے نگرانی کی جانی چاہئے ان میں شامل ہیں:
- ±2 ڈگری سے ±5 ڈگری کے اندر درجہ حرارت کنٹرول کی درستگی
- ±2% کے اندر دباؤ کا اتار چڑھاؤ
- ویلڈنگ کے پورے علاقے میں ہیٹنگ کی یکساں تقسیم
- الیکٹروڈ یا ٹولنگ پہننے کی حالت
ویلڈنگ کی مستقل کارکردگی کو برقرار رکھنے کے لیے باقاعدہ انشانکن اور احتیاطی دیکھ بھال ضروری ہے۔
4. غلط ویلڈنگ کے عمل کا ڈیزائن: ساختی اختلافات عمل کی موافقت کی ضرورت ہے
یہاں تک کہ جب سامان اور پیرامیٹرز قابل قبول دکھائی دیتے ہیں، ویلڈنگ کے عمل کا ڈیزائن خود اب بھی کارکردگی کو محدود کر سکتا ہے۔ مختلف مواد کی موٹائیوں اور ساختی ترتیبوں کے لیے موزوں ویلڈنگ کی ترتیب کی ضرورت ہوتی ہے، اور تمام مصنوعات پر یکساں عمل کو لاگو کرنا اکثر سب سے بہتر نتائج کا باعث بنتا ہے۔
مثال کے طور پر، ملٹی لیئر لچکدار کنیکٹرز میں، ایک مناسب پری-لوڈنگ اسٹیج کی عدم موجودگی تہوں کے درمیان یکساں ابتدائی رابطے کو روک سکتی ہے، جس سے بازی کی کارکردگی کم ہوتی ہے۔ موٹے تانبے کے بسباروں میں، ضرورت سے زیادہ تیزی سے گرم ہونا سطح اور اندرونی حصے کے درمیان درجہ حرارت کے میلان کا سبب بن سکتا ہے، جس کی وجہ سے ناہموار پھیلاؤ کی تہہ بنتی ہے۔
مختلف مواد کی ویلڈنگ اضافی پیچیدگی پیش کرتی ہے۔ تانبے-ایلومینیم بانڈنگ میں، بے قابو پھیلاؤ موٹی انٹرمیٹالک تہیں پیدا کر سکتا ہے جو میکانکی طور پر ٹوٹنے والی ہوتی ہیں۔ یہ پرتیں مکینیکل دباؤ کے تحت ٹوٹ جاتی ہیں، جوڑوں کی پائیداری کو کم کرتی ہیں۔
لہذا، عمل کے ڈیزائن کو اس کی بنیاد پر بہتر بنایا جانا چاہئے:
- مواد کی قسم
- اجزاء کی موٹائی
- مشترکہ ترتیب
- پیداواری سائیکل کی ضروریات
صرف ان عوامل کو متوازن کرنے سے ہی ایک مستحکم اور قابل اعتماد بازی پرت کو مستقل طور پر حاصل کیا جا سکتا ہے۔
5. خام مال کا ناقص معیار: طاقت کی حدود کا ایک پوشیدہ ذریعہ
مادی معیار بالآخر مشترکہ طاقت کی اوپری حد کی وضاحت کرتا ہے۔ یہاں تک کہ جب ویلڈنگ کے پیرامیٹرز کو بہتر بنایا جاتا ہے، نقائص جیسے کہ نجاست، اندرونی دراڑیں، یا بنیادی مواد میں شامل ہونا بانڈنگ انٹرفیس کو کمزور کر سکتا ہے۔
مثال کے طور پر، ناکافی پاکیزگی یا بلند آکسیجن مواد کے ساتھ تانبے کے مواد میں پھیلاؤ کے بندھن کے دوران مائیکرو-نقص پیدا ہو سکتے ہیں۔ مختلف مادی ایپلی کیشنز میں، مناسب انٹر لیئر کی عدم موجودگی ٹوٹنے والی انٹرمیٹالک مرکبات کی تشکیل کو تیز کر سکتی ہے، جو اکثر شگاف شروع کرنے کی جگہ کے طور پر کام کرتے ہیں۔
جب بڑے پیمانے پر طاقت کی ناکامی ہوتی ہے، تو خام مال کی جانچ کی جانی چاہیے اس کی بنیاد پر:
- مادی پاکیزگی
- سطح کی حالت
- اندرونی خرابی کی موجودگی
- انٹرلیئر مطابقت
خام مال کے معیار کو کنٹرول کرنا قابل اعتماد بازی بانڈنگ کے لیے ایک مستحکم بنیاد کو یقینی بناتا ہے۔
ھدف شدہ حل: ویلڈنگ کی طاقت کو بہتر بنانے کے عملی طریقے
ایک بار جب بنیادی وجوہات کی نشاندہی ہوجائے تو، منظم اصلاحی اقدامات کو لاگو کیا جانا چاہئے. ایک پیرامیٹر کو ایڈجسٹ کرنے سے ویلڈنگ کے پیچیدہ مسائل شاذ و نادر ہی حل ہوتے ہیں۔ اس کے بجائے، ایک مربوط نقطہ نظر کی سفارش کی جاتی ہے جس میں عمل، آلات اور آپریشنل بہتری شامل ہو۔
1. معیاری کاری کے ذریعے ویلڈنگ کے پیرامیٹرز کو بہتر بنائیں
اچھی طرح سے-قائم شدہ پیداواری ماحول میں، معیاری پیرامیٹر ڈیٹا بیس کو عام طور پر مختلف پروڈکٹس میں یکساں نتائج کو یقینی بنانے کے لیے استعمال کیا جاتا ہے۔
اس عمل میں عام طور پر کنٹرولڈ ٹرائل ویلڈز کو انجام دینا، ٹینسائل یا قینچ کی طاقت کے نتائج کا اندازہ لگانا، اور پیرامیٹر کے بہترین امتزاج کو ریکارڈ کرنا شامل ہے۔ ایک بار تصدیق ہوجانے کے بعد، ان ترتیبات کو معیاری طریقہ کار کے طور پر باقاعدہ بنایا جاتا ہے اور پیداوار میں مسلسل لاگو کیا جاتا ہے۔
تانبے کی بس بار ڈفیوژن ویلڈنگ کے لیے، مناسب طریقے سے بہتر بنائے گئے پیرامیٹرز کے نتیجے میں اکثر جوڑوں کی طاقت بڑھ جاتی ہے۔بنیادی مادی طاقت کا 85٪نمایاں طور پر بہتر بیچ کی مستقل مزاجی کے ساتھ۔
2. سطح کی تیاری کے طریقہ کار کو مضبوط بنائیں
ڈفیوژن ویلڈنگ کی کامیابی میں سطح کی تیاری سب سے اہم لیکن کثرت سے کم تخمینہ والے عوامل میں سے ایک ہے۔
ایک مشترکہ مکینیکل اور کیمیائی صفائی کا طریقہ عام طور پر تجویز کیا جاتا ہے۔ مکینیکل پالشنگ آکسائیڈ کی تہوں کو ہٹاتی ہے، جبکہ کیمیائی صفائی تیل کی باقیات اور باریک ذرات کو ختم کرتی ہے۔ صفائی کے بعد، ویلڈنگ سے پہلے سطح کو اچھوتا اور آلودگی سے پاک رہنا چاہیے۔
خودکار پروڈکشن لائنوں میں، سرشار صفائی کے نظام کارکردگی کو بہتر بنا سکتے ہیں اور تغیر کو کم کر سکتے ہیں، جس کے نتیجے میں مزید مستقل نتائج حاصل ہوتے ہیں۔
3. روک تھام کے آلات کی بحالی کو لاگو کریں
وقت گزرنے کے ساتھ، درجہ حرارت کے سینسر، دباؤ کے نظام، اور حرارتی ماڈیول ان کی کیلیبریٹڈ اقدار سے ہٹ سکتے ہیں۔ باقاعدہ دیکھ بھال کے بغیر، یہ انحراف جمع ہو سکتے ہیں اور آہستہ آہستہ ویلڈنگ کے معیار کو گرا سکتے ہیں۔
ایک منظم دیکھ بھال کے شیڈول کی سفارش کی جاتی ہے، جیسے:
- ہر تین ماہ بعد درجہ حرارت کے نظام کی انشانکن
- پریشر سسٹم کا ماہانہ معائنہ
- سائیکلوں کی ایک متعین تعداد کے بعد حرارتی ماڈیول کا معائنہ
احتیاطی دیکھ بھال نہ صرف ویلڈنگ کی کارکردگی کو مستحکم کرتی ہے بلکہ سامان کی عمر کو بھی بڑھاتی ہے۔
4. ویلڈنگ کے عمل اور معاون تکنیک کو بہتر بنائیں
مختلف مادی ایپلی کیشنز میں، مناسب انٹر لیئر مواد کا استعمال انٹرفیس کے استحکام کو نمایاں طور پر بڑھا سکتا ہے۔ نکل یا چاندی جیسے مواد کو عام طور پر ٹوٹنے والے مرکب کی تشکیل کو کم کرنے اور بانڈنگ کی طاقت کو بہتر بنانے کے لیے استعمال کیا جاتا ہے۔
مزید برآں، اعلی-درجہ حرارت کی ویلڈنگ کے دوران آکسیڈیشن کو کنٹرول کرنا-حفاظتی ماحول یا ویکیوم ماحول کے ذریعے-بانڈنگ کی وشوسنییتا کو مزید بڑھا سکتا ہے۔
5. انسانی غلطی کو کم کرنے کے لیے آپریٹنگ طریقہ کار کو معیاری بنائیں
آپریشنل عدم مطابقت معیار کی تبدیلی کا ایک بار بار ذریعہ ہے۔ ہینڈلنگ کے طریقوں، کلیمپنگ کے طریقوں، یا تیاری کے وقت میں فرق انٹرفیس کے حالات کو تبدیل کر سکتا ہے اور تکرار کو کم کر سکتا ہے۔
معیاری آپریٹنگ طریقہ کار (SOPs) کو تیار کرنا، آپریٹر کی تربیت فراہم کرنا، اور تفصیلی ویلڈنگ ریکارڈ کو برقرار رکھنا انسانی-متاثرہ تغیر کو کم کرنے کے لیے موثر حکمت عملی ہیں۔
پروڈکشن انجینئرز کے لیے عملی ٹربل شوٹنگ ورک فلو
جب ویلڈنگ کی طاقت کے مسائل پیدا ہوتے ہیں تو، ایک منطقی خرابیوں کا سراغ لگانے کی ترتیب کی پیروی کرنے سے غیر ضروری تجربات کو روکنے میں مدد ملتی ہے۔
ایک تجویز کردہ نقطہ نظر سطح کی صفائی اور تیاری کے معیار کے معائنہ کے ساتھ شروع ہوتا ہے۔ اگر آلودگی کا پتہ چلا ہے، تو دوبارہ صفائی کی جانی چاہیے۔ اگلا، مادی ضروریات کے خلاف پیرامیٹر کی ترتیبات کی تصدیق کی جانی چاہئے۔ اگر پیرامیٹرز درست نظر آتے ہیں تو، درجہ حرارت اور دباؤ کے استحکام پر توجہ مرکوز کرتے ہوئے، سامان کی کارکردگی کا جائزہ لیا جانا چاہیے۔ آخر میں، خام مال کے معیار کا جائزہ لیا جانا چاہئے.
یہ مرحلہ-بذریعہ-مرحلہ انجینئرز کو مؤثر طریقے سے بنیادی وجوہات کی شناخت کرنے اور ڈاؤن ٹائم کو کم سے کم کرنے کی اجازت دیتا ہے۔
کس طرح سامان کا انتخاب ویلڈنگ کی طاقت کی وشوسنییتا کو متاثر کرتا ہے۔
بہت سے معاملات میں، ویلڈنگ کی مضبوطی کے مسائل صرف پروسیس-سے متعلق نہیں ہیں بلکہ آلات کی صلاحیت سے بھی منسلک ہیں۔ لہذا، سامان کا انتخاب صرف لاگت کے بجائے تکنیکی کارکردگی پر توجہ مرکوز کرنا چاہئے.
درجہ حرارت کنٹرول کی درستگی سب سے اہم پیرامیٹرز میں سے ایک ہے۔ اندر اندر درجہ حرارت کی درستگی کو برقرار رکھنے کے قابل مشینیں۔±2 ڈگرینمایاں طور پر زیادہ مستحکم بازی کے حالات فراہم کرتے ہیں۔
دباؤ کا استحکام بھی اتنا ہی اہم ہے۔ نیچے دباؤ کے اتار چڑھاو والے سسٹمز±2%یکساں انٹرفیس رابطے کو برقرار رکھنے کے لیے بہتر موزوں ہیں۔
بڑے یا کثیر پرت والے اجزاء کے لیے، حرارتی یکسانیت ضروری ہے۔ ملٹی-زون ہیٹنگ سسٹم درجہ حرارت کی تقسیم کو بہتر بنا سکتے ہیں اور مقامی کمزور علاقوں کو کم کر سکتے ہیں۔
خودکار ڈیٹا لاگنگ اور ٹریس ایبلٹی فیچرز کے ساتھ جدید آلات بھی تفصیلی کوالٹی ٹریکنگ کو فعال کرکے پروڈکشن مینجمنٹ کو بہتر بناتے ہیں۔
نتیجہ
ناکافی بازی ویلڈنگ کی طاقت شاذ و نادر ہی ایک پیرامیٹر کے انحراف کی وجہ سے ہوتی ہے۔ اس کے بجائے، یہ عام طور پر مواد، سازوسامان، عمل کے ڈیزائن، اور آپریشنل طریقوں کے مشترکہ اثر و رسوخ کا نتیجہ ہوتا ہے۔ صرف ان عناصر کے درمیان مناسب صف بندی حاصل کرنے سے ہی طویل-مدت استحکام کو یقینی بنایا جا سکتا ہے۔
مینوفیکچررز کے لیے جو فی الحال ڈفیوژن ویلڈنگ سسٹم چلا رہے ہیں، معیاری پیرامیٹر ڈیٹا بیس کا قیام، سطح کی تیاری کے ورک فلو کو بہتر بنانا، اور سامان کی بھروسے کو برقرار رکھنا مصنوعات کے معیار کو بڑھانے کے سب سے مؤثر طریقے ہیں۔ نئے سازوسامان میں سرمایہ کاری کرنے کی منصوبہ بندی کرنے والی کمپنیوں کے لیے، اعلی درجہ حرارت کی درستگی اور مستحکم پریشر کنٹرول والی مشینوں کا انتخاب کرنے سے طاقت-متعلقہ ناکامیوں کا خطرہ نمایاں طور پر کم ہو جائے گا۔
چونکہ ڈفیوژن ویلڈنگ توانائی کے ذخیرے، برقی انفراسٹرکچر، اور جدید مینوفیکچرنگ سیکٹرز میں پھیلتی جارہی ہے، ویلڈنگ کی مستقل طاقت کو برقرار رکھنا مصنوعات کی بھروسے اور طویل مدتی کارکردگی کو یقینی بنانے میں ایک اہم عنصر رہے گا۔ مسلسل عمل کی اصلاح اور معیاری انتظامی طرز عمل اعلی-معیاری مینوفیکچرنگ کے نتائج حاصل کرنے میں تیزی سے اہم کردار ادا کریں گے۔