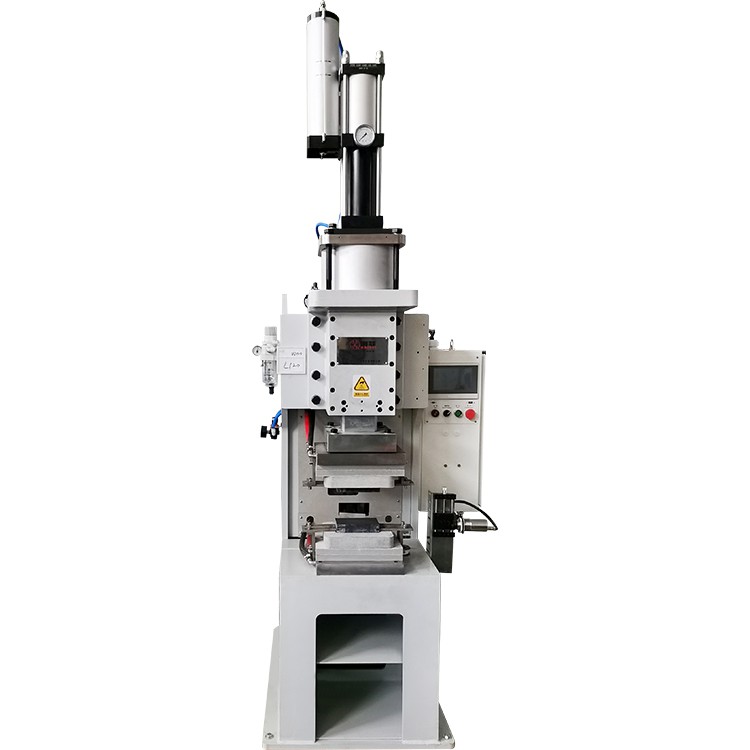
نٹ پروجیکشن ویلڈنگ ایک کی ایک عام درخواست ہے۔ایم ایف ڈی سی اسپاٹ ویلڈنگ مشیناور بڑے پیمانے پر آٹوموٹو حصوں، تعمیراتی مشینری، شیٹ میٹل اسمبلیوں، آلات کے اجزاء، اور برقی کابینہ کی پیداوار میں استعمال ہوتا ہے۔ یہ موثر، دوبارہ قابل، اور اعلی- والیوم مینوفیکچرنگ کے لیے موزوں ہے، خاص طور پر جب ویلڈ گری دار میوے یا سٹڈ کو دھات کی چادروں سے جوڑنے کی ضرورت ہو۔
تاہم، اصل پیداوار میں، بہت سی فیکٹریوں کو دو بار بار آنے والے مسائل کا سامنا کرنا پڑتا ہے:نٹ ویلڈ لاتعلقیاورویلڈ کریکنگ یا بھاری چھڑکنا. ویلڈ سے لاتعلقی ٹارک ٹیسٹ میں ناکام، ڈھیلے گری دار میوے، اسمبلی کے مسائل، اور حصہ مسترد ہونے کا باعث بن سکتی ہے۔ کریکنگ یا چھڑکنا دھاگوں کو آلودہ کر سکتا ہے، شیٹ کی سطح کو نقصان پہنچا سکتا ہے، الیکٹروڈ کی زندگی کو کم کر سکتا ہے، اور پیداوار کو سست کر سکتا ہے۔
یہ مسائل عام طور پر صرف کرنٹ کو بڑھا کر یا مزید دباؤ ڈال کر حل نہیں کیے جا سکتے۔ نٹ پروجیکشن ویلڈنگ کا انحصار ویلڈنگ کرنٹ، ویلڈنگ کا وقت، الیکٹروڈ فورس، پروجیکشن ڈیزائن، شیٹ کنڈیشن، الیکٹروڈ کنڈیشن، فکسچر کی درستگی، اور کولنگ پرفارمنس کے درمیان توازن پر ہوتا ہے۔
یہ گائیڈ نٹ پروجیکشن ویلڈنگ میں ویلڈ ڈیٹیچمنٹ اور کریکنگ کی عام وجوہات کی وضاحت کرتا ہے، انہیں کیسے حل کیا جائے، اور خریداروں کو کن کن چیزوں کا انتخاب کرتے وقت چیک کرنا چاہیے۔ایم ایف ڈی سی اسپاٹ ویلڈنگ مشین, مزاحمت ویلڈنگ مشین، یااپنی مرضی کے مطابق ویلڈنگ آٹومیشننٹ ویلڈنگ کے منصوبوں کے لئے نظام.

نٹ پروجیکشن ویلڈنگ کیا ہے؟
نٹ پروجیکشن ویلڈنگ کا بنیادی اصول
نٹ پروجیکشن ویلڈنگ مزاحمتی ویلڈنگ کی ایک قسم ہے۔ ویلڈنگ کے دوران، نٹ پر تخمینہ شیٹ میٹل سے رابطہ کرتا ہے. جب کرنٹ رابطہ کے علاقے سے گزرتا ہے تو پروجیکشن پوائنٹس پر مزاحمتی حرارت پیدا ہوتی ہے۔ الیکٹروڈ فورس کے تحت، تخمینے ٹوٹ جاتے ہیں اور شیٹ کے ساتھ ویلڈیڈ جوائنٹ بناتے ہیں۔
روایتی اسپاٹ ویلڈنگ کے برعکس، پروجیکشن ویلڈنگ ڈیزائن کردہ پروجیکشن پوائنٹس پر حرارت کو مرکوز کرتی ہے۔ یہ ویلڈنگ کی پوزیشن کو کنٹرول کرنے میں آسان بناتا ہے اور اس عمل کو گری دار میوے، جڑوں اور دیگر فاسٹنرز کے لیے موزوں بناتا ہے۔
کلید یہ ہے کہ پورے نٹ اور شیٹ کو زیادہ گرم نہ کریں۔ مقصد یہ ہے کہ تخمینوں پر کافی گرمی پیدا کی جائے، انہیں مناسب طریقے سے گرنے دیں، اور ضرورت سے زیادہ چھڑکنے یا خرابی کے بغیر ایک مضبوط جوڑ بنائیں۔
2. MFDC سپاٹ ویلڈنگ مشین نٹ پروجیکشن ویلڈنگ کے لیے کیوں موزوں ہے؟
ایکایم ایف ڈی سی اسپاٹ ویلڈنگ مشینایک میڈیم-فریکوئنسی انورٹر پاور سپلائی استعمال کرتا ہے۔ روایتی AC ویلڈنگ کے سازوسامان کے مقابلے میں، یہ عام طور پر زیادہ مستحکم کرنٹ آؤٹ پٹ، تیز ردعمل، اور بہتر کرنٹ کنٹرول فراہم کرتا ہے۔
نٹ پروجیکشن ویلڈنگ کے لیے، یہ ضروری ہے کیونکہ ویلڈ کا معیار موجودہ استحکام، الیکٹروڈ فورس، اور وقت کے لیے انتہائی حساس ہے۔ ایک مستحکم MFDC نظام موجودہ اتار چڑھاؤ کو کم کرنے اور بیچ کی پیداوار میں ویلڈ کی مستقل مزاجی کو بہتر بنانے میں مدد کر سکتا ہے۔
آٹوموٹو پرزوں، شیٹ میٹل پرزوں اور برقی اسمبلیوں کے لیے، نٹ پروجیکشن ویلڈنگ کے لیے اکثر ویلڈ کی مستحکم طاقت، صاف دھاگوں، محدود چھڑکنے، کنٹرول شدہ انڈینٹیشن، اور دوبارہ قابل پیداواری چکروں کی ضرورت ہوتی ہے۔ ایک MFDC اسپاٹ ویلڈنگ مشین، صحیح کنٹرولر، الیکٹروڈ، فکسچر، کولنگ سسٹم، اور نٹ فیڈر کے ساتھ مل کر، اس قسم کی پیداوار کے لیے اچھی طرح سے موزوں ہے۔
نٹ پروجیکشن ویلڈنگ میں عام معیار کے مسائل
1. ویلڈ لاتعلقی
ویلڈ لاتعلقی نٹ پروجیکشن ویلڈنگ میں سب سے عام مسائل میں سے ایک ہے۔ نٹ شیٹ پر ویلڈیڈ ہوتا دکھائی دے سکتا ہے، لیکن پل ٹیسٹنگ، ٹارک ٹیسٹنگ، یا فائنل اسمبلی کے دوران یہ ڈھیلا پڑ جاتا ہے۔
اس کا عام طور پر مطلب یہ ہوتا ہے کہ پروجیکشنز نے مضبوط ویلڈ نوگیٹ نہیں بنایا یا شیٹ میٹل کے ساتھ مناسب طور پر بانڈ نہیں کیا۔ پیداوار میں، یہ مسئلہ خطرناک ہے کیونکہ سطح قابل قبول نظر آتی ہے جبکہ اصل ویلڈ کی طاقت بہت کم ہے۔
اگر پہلے-ٹکڑے کا معائنہ یا باقاعدہ نمونہ نہیں لیا جاتا ہے، تو کمزور حصے اگلے اسمبلی کے عمل میں گزر سکتے ہیں۔
2. کریکنگ، برسٹنگ، یا ہیوی سپیٹر
کریکنگ یا پھٹنا عام طور پر ضرورت سے زیادہ چنگاریاں، دھاتی چھڑکاؤ، جلی ہوئی شیٹ کی سطحوں، نٹ کے دھاگے کے اندر چھڑکنے، یا شدید پروجیکشن کے گرنے کے طور پر ظاہر ہوتا ہے۔ بعض صورتوں میں، شیٹ مقامی طور پر جل سکتی ہے یا نٹ خراب ہو سکتا ہے۔
بھاری چھڑکاؤ ظاہری شکل سے زیادہ متاثر کرتا ہے۔ یہ دھاگے کو نقصان پہنچا سکتا ہے، اسمبلی کے معیار کو کم کر سکتا ہے، الیکٹروڈ پہننے میں اضافہ کر سکتا ہے، اور وقت کے ساتھ ویلڈنگ کے عمل کو کم مستحکم بنا سکتا ہے۔
3. کولڈ ویلڈ یا کمزور بانڈنگ
کولڈ ویلڈ کا مطلب ہے کہ حصہ ویلڈ کا نشان دکھاتا ہے، لیکن اندرونی بانڈ اتنا مضبوط نہیں ہے۔ یہ فوری طور پر ناکام نہیں ہوسکتا ہے، لیکن یہ کمپن، سختی، یا طویل-استعمال کے دوران ناکام ہوسکتا ہے۔
کولڈ ویلڈز اکثر ناکافی گرمی، غیر موزوں الیکٹروڈ فورس، سطح کی آلودگی، الیکٹروڈ پہننے، یا نٹ کے متضاد تخمینے کی وجہ سے ہوتے ہیں۔
4. تھریڈ آلودگی یا نٹ کی اخترتی
اگر چھڑکنے والا نٹ دھاگے میں داخل ہو جائے تو بولٹ آسانی سے جمع نہیں ہو سکتا۔ اگر ویلڈنگ کا وقت بہت طویل ہے یا الیکٹروڈ فورس مناسب نہیں ہے تو، نٹ کا جسم بھی خراب ہوسکتا ہے.
پروڈکشن پرزوں کے لیے، ویلڈنگ کے بعد دھاگے کے معیار کی جانچ کی جانی چاہیے، خاص طور پر جب ویلڈیڈ گری دار میوے آٹوموٹو، مشینری یا ساختی اسمبلیوں میں استعمال ہوتے ہیں۔
نٹ پروجیکشن ویلڈنگ میں ویلڈ لاتعلقی کی اہم وجوہات
1. ویلڈنگ کرنٹ بہت کم ہے۔
ویلڈنگ کرنٹ مزاحمتی ویلڈنگ میں گرمی کا بنیادی ذریعہ ہے۔ اگر کرنٹ بہت کم ہے تو، تخمینے گرم نہیں ہو سکتے اور مناسب طریقے سے گر نہیں سکتے، اور ویلڈ نوگیٹ نہیں بن سکتا۔
اس صورت میں، صرف ویلڈنگ کا وقت بڑھانے سے مسئلہ حل نہیں ہو سکتا۔ نٹ کے سائز، شیٹ کی موٹائی، مواد کی قسم، اور سطح کی کوٹنگ کی بنیاد پر موجودہ، وقت، اور الیکٹروڈ فورس کو ایک ساتھ ایڈجسٹ کرنے کی ضرورت ہے۔
2. ویلڈنگ کا وقت بہت کم ہے۔
اگر ویلڈنگ کا وقت بہت کم ہے تو، تخمینہ گرم ہونا شروع ہو سکتا ہے لیکن ایک مستحکم بانڈ بننے سے پہلے رک جاتا ہے۔ یہ اکثر کمزور تعلقات یا ویلڈ لاتعلقی کا سبب بنتا ہے۔
موٹی چادروں، بڑے گری دار میوے، یا جستی سٹیل جیسے لیپت مواد کو ویلڈنگ کرتے وقت یہ مسئلہ ظاہر ہونے کا زیادہ امکان ہوتا ہے۔
تاہم، ویلڈنگ کے وقت کو آنکھیں بند کرکے نہیں بڑھایا جانا چاہئے۔ ویلڈنگ کا بہت زیادہ وقت زیادہ گرم ہونے، چھڑکنے، نٹ کی خرابی، یا شیٹ کو نقصان پہنچا سکتا ہے۔
3. الیکٹروڈ فورس بہت زیادہ یا بہت کم ہے۔
الیکٹروڈ فورس کا پروجیکشن ویلڈنگ کے معیار پر براہ راست اثر پڑتا ہے۔ اگر قوت بہت کم ہے تو، رابطے کی مزاحمت غیر مستحکم ہو جاتی ہے اور مقامی حد سے زیادہ گرم ہو سکتی ہے، جو چھڑکنے یا پھٹنے کا سبب بن سکتی ہے۔ اگر طاقت بہت زیادہ ہے تو، موجودہ کثافت گر سکتی ہے، گرمی کی پیداوار کم ہوسکتی ہے، اور ویلڈ نوگیٹ بہت چھوٹا ہوسکتا ہے.
اس کا مطلب ہے کہ پروجیکشن ویلڈنگ ایسا عمل نہیں ہے جہاں "زیادہ دباؤ ہمیشہ بہتر ہوتا ہے۔" صحیح قوت کو نٹ کے تخمینے کو مستحکم رابطہ کرنے، مناسب طریقے سے گرمی اور کنٹرول شدہ حالات میں گرنے کی اجازت دینی چاہیے۔
4. نٹ پروجیکشن سائز یا شکل متضاد ہے۔
نٹ پر تخمینہ وہ اہم نکات ہیں جہاں حرارت مرتکز ہوتی ہے۔ اگر تخمینے بہت چھوٹے، غائب، ناہموار، خراب، یا اونچائی میں متضاد ہیں، تو حرارت کی تقسیم غیر مستحکم ہو جاتی ہے۔
اس صورت میں، ویلڈ لاتعلقی صرف ویلڈنگ مشین کی وجہ سے نہیں ہوسکتی ہے۔ یہ غیر مستحکم نٹ کے معیار سے آسکتا ہے۔
بڑے پیمانے پر پیداوار سے پہلے، نٹ پروجیکشن کی اونچائی، تعداد، شکل، اور مستقل مزاجی کی جانچ کی جانی چاہئے۔
5. تیل، آکسائیڈ، یا کوٹنگ رابطے کی سطح کو متاثر کرتی ہے۔
تیل، زنگ، آکسائیڈ کی تہیں، سٹیمپنگ چکنا کرنے والا، موٹی کوٹنگز، یا غیر مستحکم جستی تہیں رابطے کی مزاحمت اور حرارت کی منتقلی کو متاثر کر سکتی ہیں۔
اگر سطح کی حالت بیچ سے بیچ میں تبدیل ہوتی ہے، تو وہی ویلڈنگ کے پیرامیٹرز مختلف نتائج پیدا کر سکتے ہیں۔ یہی وجہ ہے کہ نٹ پروجیکشن ویلڈنگ میں میٹریل کی صفائی، آنے والا معائنہ، اور سطح کی حالت کا کنٹرول اہم ہے۔
6. ناقص فکسچر پوزیشننگ یا نٹ غلط ترتیب
اگر نٹ مرکز میں نہیں ہے، تلاش کرنے والا پن پہنا ہوا ہے، شیٹ کے سوراخ کی پوزیشن غلط ہے، یا فکسچر اس حصے کو ٹھیک طرح سے کلیمپ نہیں کرتا ہے، پروجیکشن شیٹ سے یکساں طور پر رابطہ نہیں کرسکتے ہیں۔
نتیجے کے طور پر، کچھ تخمینوں کو اچھی طرح سے ویلڈ کر سکتے ہیں جبکہ دیگر بانڈ میں ناکام رہتے ہیں. یہ ویلڈ کی لاتعلقی، خراب ٹارک کے نتائج، یا غیر مستحکم ویلڈ کی طاقت کا باعث بن سکتا ہے۔
خودکار نٹ پروجیکشن ویلڈنگ کے لیے، لوکٹنگ پن، نٹ فیڈنگ سسٹم، فکسچر ریفرنس، اور ڈیٹیکشن سینسر کو باقاعدگی سے چیک کیا جانا چاہیے۔
کریکنگ، برسٹنگ اور سپٹر کی اہم وجوہات
1. ویلڈنگ کرنٹ بہت زیادہ ہے۔
ضرورت سے زیادہ ویلڈنگ کرنٹ پھٹنے اور بھاری چھڑکنے کی ایک عام وجہ ہے۔ تخمینہ بہت تیزی سے گرم ہوتا ہے، اور جوڑ کے مستحکم ہونے سے پہلے پگھلی ہوئی دھات کو نکال دیا جا سکتا ہے۔
اگر ویلڈنگ کی چنگاری بہت بڑی ہے، آواز تیز ہے، شیٹ جل گئی ہے، یا نٹ تھریڈ چھڑکنے سے آلودہ ہے، موجودہ ترتیب کو پہلے چیک کرنا چاہیے۔
2.Squeeze وقت بہت کم ہے
نچوڑ وقت الیکٹروڈ رابطے اور موجودہ بہاؤ کے درمیان وقت ہے. اگر نٹ اور شیٹ کے مکمل طور پر بند ہونے سے پہلے کرنٹ شروع ہو جاتا ہے، تو رابطے کی حالت غیر مستحکم ہے اور مقامی حد سے زیادہ گرمی ہو سکتی ہے۔
یہ اکثر پھٹنے کا باعث بنتا ہے، خاص طور پر جب شیٹ فلیٹ نہ ہو، فکسچر بند ہونے میں سست ہو، یا نیومیٹک نظام مستحکم نہ ہو۔
3. پروجیکشن کولپس کے دوران ناقص پیروی-اپ
نٹ پروجیکشن ویلڈنگ کے دوران، پروجیکشنز گرم ہوتے ہی گر جاتے ہیں۔ ویلڈنگ کے سر کو اس گرنے کے دوران دباؤ برقرار رکھنا چاہیے۔ اگر مشین کا فالو اپ جواب-ناقص ہے تو، پگھلی ہوئی دھات کو جوائنٹ ایریا سے باہر نکالا جا سکتا ہے، جو چھڑکنے کا سبب بنتا ہے۔
یہ ایک وجہ ہے کہ پرانی مشینیں یا سست نیومیٹک سسٹم نٹ پروجیکشن ویلڈنگ کے دوران غیر مستحکم ویلڈز پیدا کر سکتے ہیں۔
4. ناقص کولنگ الیکٹروڈ کو زیادہ گرم کرنے کا سبب بنتا ہے۔
مسلسل پیداوار میں، اگر کولنگ سسٹم کمزور، بلاک یا غیر مستحکم ہو تو الیکٹروڈ کا درجہ حرارت بڑھ جاتا ہے۔ ایک بار جب الیکٹروڈ بہت گرم ہو جاتا ہے، تو رابطے کی حالت بدل جاتی ہے، الیکٹروڈ کا لباس بڑھ جاتا ہے، اور ویلڈ کا معیار کم مستقل ہو جاتا ہے۔
کولنگ صرف ایک معاون خصوصیت نہیں ہے۔ یہ ایم ایف ڈی سی اسپاٹ ویلڈنگ مشین کے مستحکم آپریشن کا کلیدی حصہ ہے۔
5. الیکٹروڈ پہننا یا ناہموار الیکٹروڈ چہرہ
ایک پہنا ہوا، گندا، یا ناہموار الیکٹروڈ چہرہ موجودہ تقسیم اور دباؤ کی تقسیم کو تبدیل کرتا ہے۔ اگر وہی ویلڈنگ کے پیرامیٹرز شروع میں اچھی طرح کام کرتے ہیں لیکن پیداوار کی مدت کے بعد اسپٹر میں اضافہ ہوتا ہے، تو ویلڈنگ کے پیرامیٹرز کو تبدیل کرنے سے پہلے الیکٹروڈ کی حالت اور کولنگ سسٹم کو چیک کیا جانا چاہیے۔
نٹ پروجیکشن ویلڈنگ میں ویلڈ ڈیٹیچمنٹ کو کیسے حل کریں؟
1. ایک مستحکم کرنٹ، وقت اور زبردستی ونڈو بنائیں
ویلڈ لاتعلقی کو صرف ایک پیرامیٹر کو تبدیل کرکے حل نہیں کیا جانا چاہئے۔ ایک بہتر طریقہ یہ ہے کہ موجودہ ویلڈنگ کرنٹ، ویلڈنگ کا وقت، الیکٹروڈ فورس، سکوز ٹائم، ہولڈ ٹائم، اور الیکٹروڈ کی حالت کو ریکارڈ کیا جائے، پھر مرحلہ وار عمل کو ایڈجسٹ کریں۔
بہت سے نٹ پروجیکشن ویلڈنگ ایپلی کیشنز میں، "زیادہ کرنٹ، کم وقت اور مستحکم قوت" کا طریقہ اکثر استعمال کیا جاتا ہے، لیکن درست ترتیب کا انحصار نٹ کے سائز، شیٹ کی موٹائی، کوٹنگ اور مشین کی صلاحیت پر ہونا چاہیے۔
جستی سٹیل کے لیے، ایک دوہرے-پلس ویلڈنگ کے عمل پر غور کیا جا سکتا ہے۔ پہلی نبض رابطے کی حالت کو تیار کرنے میں مدد کرتی ہے، اور دوسری نبض مرکزی ویلڈ بناتی ہے۔
2. چیک کریں نٹ پروجیکشن کوالٹی اور شیٹ فٹ-اوپر
اگر پیرامیٹر ایڈجسٹمنٹ کے بعد ویلڈ لاتعلقی جاری رہتی ہے تو، نٹ خود کو چیک کیا جانا چاہئے. دیکھیں کہ آیا پروجیکشن مکمل ہیں، آیا اونچائی مستقل ہے، اور کیا نقصان، آکسیکرن، یا جہتی تغیر ہے۔
شیٹ کا سوراخ، چپٹا پن، اور رابطے کی حالت کو بھی چیک کیا جانا چاہیے۔ اگر نٹ اور شیٹ کے درمیان فاصلہ ہے تو، ویلڈنگ کے استحکام کو برقرار رکھنا مشکل ہوگا۔
3. تیل، آکسائیڈ، اور سطح کی آلودگی کو ہٹا دیں۔
ویلڈنگ سے پہلے، نٹ اور شیٹ کو واضح تیل، زنگ، آکسائیڈ کی تہوں اور غیر ملکی مواد سے پاک ہونا چاہیے۔ جستی یا لیپت اسٹیل کے لیے، کوٹنگ کی حالت منتخب ویلڈنگ کے عمل کے مطابق ہونی چاہیے۔
اگر آلودگی سٹیمپنگ آئل یا زنگ سے بچاؤ کے تیل سے آتی ہے، تو ویلڈنگ سے پہلے صفائی یا پروسیس کنٹرول کو شامل کیا جانا چاہیے۔
4. پہننے والے الیکٹروڈز کو کپڑے پہنائیں یا تبدیل کریں۔
الیکٹروڈ لباس دباؤ اور موجودہ تقسیم کو تبدیل کرتا ہے۔ ویلڈ فیل ہونے تک انتظار کرنے کے بجائے الیکٹروڈ ڈریسنگ کا باقاعدہ شیڈول استعمال کیا جانا چاہیے۔
نٹ پروجیکشن ویلڈنگ کے لیے، الیکٹروڈ فیس، لوکٹنگ پن، کولنگ چینل، اور الیکٹروڈ الائنمنٹ کو ایک ساتھ چیک کیا جانا چاہیے۔
5. فکسچر کی پوزیشننگ اور کلیمپنگ کو بہتر بنائیں
اگر نٹ بدل جاتا ہے، شیٹ حرکت کرتی ہے، یا فکسچر غیر مستحکم ہے، تو تخمینے یکساں طور پر لوڈ نہیں ہوں گے۔ لوکیٹنگ پن کو پہننے کے لیے چیک کیا جانا چاہیے، فکسچر کو سخت کیا جانا چاہیے، اور اس حصے کو ہر بار ایک ہی پوزیشن میں رکھنا چاہیے۔
زیادہ-حجم کی پیداوار کے لیے، غلطی-پروفنگ کو شامل کیا جا سکتا ہے، جیسے کہ نٹ کی موجودگی کا پتہ لگانا، واقفیت کا پتہ لگانا، سوراخ کی پوزیشن کا پتہ لگانا، اور ویلڈ تھریڈ کے بعد کا معائنہ۔
کریکنگ، برسٹنگ اور اسپٹر کو کیسے حل کریں؟
1. کولڈ ویلڈ بنائے بغیر ضرورت سے زیادہ کرنٹ کو کم کریں۔
اگر ویلڈنگ کے عمل سے بڑی چنگاریاں، تیز شور، بھاری چھڑکاؤ، یا دھاگے کی آلودگی پیدا ہوتی ہے، تو کرنٹ بہت زیادہ ہو سکتا ہے۔ ویلڈنگ کی طاقت کو برقرار رکھنے کے لیے ویلڈنگ کے وقت اور الیکٹروڈ فورس کو ایڈجسٹ کرتے ہوئے کرنٹ کو قدرے کم کیا جا سکتا ہے۔
کرنٹ کو بہت زیادہ کم نہ کریں، کیونکہ ناکافی گرمی سرد ویلڈز یا ویلڈ سے لاتعلقی کا سبب بن سکتی ہے۔
2. موجودہ بہاؤ سے پہلے نچوڑ کا وقت بڑھائیں۔
بار بار چھڑکنے کے مسائل کے لیے، نچوڑ کا وقت بڑھانے سے یہ یقینی بنانے میں مدد مل سکتی ہے کہ کرنٹ شروع ہونے سے پہلے نٹ، تخمینہ اور شیٹ مکمل طور پر بند ہو جائیں۔
یہ خاص طور پر مفید ہے جب شیٹ ناہموار ہو، فکسچر آہستہ آہستہ بند ہو، یا نیومیٹک ردعمل غیر مستحکم ہو۔
3. الیکٹروڈ فورس کو چیک کریں اور فالو کریں-جواب
اگر الیکٹروڈ فورس بہت کم ہے تو، رابطے کی مزاحمت بہت زیادہ ہو سکتی ہے، جس سے مقامی حد سے زیادہ گرمی اور چھڑکاؤ ہو سکتا ہے۔ ہوا کا دباؤ، سلنڈر کی نقل و حرکت، ویلڈنگ ہیڈ رسپانس، گائیڈ ریلز، اور پریشر سینسر چیک کریں۔
سخت معیار کی ضروریات کے ساتھ منصوبوں کے لئے، سروو پریشر کنٹرول بہتر ردعمل اور عمل میں استحکام فراہم کر سکتا ہے۔
4. ٹھنڈے پانی کے بہاؤ اور الیکٹروڈ درجہ حرارت کا معائنہ کریں۔
ٹھنڈک کے مسائل اکثر مشین کے کچھ دیر تک چلنے کے بعد ظاہر ہوتے ہیں۔ پانی کا بہاؤ، پانی کا دباؤ، پانی کا درجہ حرارت، بلاک شدہ چینلز، اور الیکٹروڈ اندرونی کولنگ چیک کریں۔
ناقص ٹھنڈک تیز الیکٹروڈ پہننے، زیادہ چھڑکنے، گہرا انڈینٹیشن، اور متضاد ویلڈ کی طاقت کا باعث بن سکتی ہے۔
5. نٹ اور شیٹ کے درمیان خلا کو کم کریں۔
بڑے خلاء غیر مستحکم رابطے کا سبب بنتے ہیں۔ کرنٹ صرف ایک یا دو تخمینوں پر توجہ مرکوز کرسکتا ہے، جس کے نتیجے میں پھٹنا یا ناہموار بانڈنگ ہوتی ہے۔
فکسچر کو نٹ اور شیٹ کو مضبوطی سے ایک ساتھ رکھنا چاہئے۔ تلاش کرنے والے پن کو نٹ کی درست رہنمائی بھی کرنی چاہیے اور اسے شیٹ کے سوراخ کے ساتھ مرکز میں رکھنا چاہیے۔
پروڈکشن لائنوں کے لیے ایک عملی ٹربل شوٹنگ کا عمل
مرحلہ 1: ویلڈنگ کی خرابی کا مشاہدہ کریں۔
اگر مسئلہ ویلڈ سے لاتعلقی کا ہے، تو چیک کریں کہ گرمی ناکافی ہے، دباؤ مناسب نہیں ہے، یا تخمینوں نے مناسب ویلڈ نہیں بنایا ہے۔ اگر مسئلہ پھٹ رہا ہے یا چھڑک رہا ہے، تو چیک کریں کہ کرنٹ بہت زیادہ ہے، پریشر بہت کم ہے، نچوڑنے کا وقت بہت کم ہے، یا ٹھنڈک غیر معمولی ہے۔
مفید مشاہدات میں چنگاری کا سائز، ویلڈنگ کی آواز، دھاگے کی آلودگی، ویلڈ کا رنگ، انڈینٹیشن ڈیپتھ، نٹ کی پوزیشن اور شیٹ کی خرابی شامل ہیں۔
مرحلہ 2: نٹ اور شیٹ کا مواد چیک کریں۔
نٹ کے سائز، پروجیکشن کی اونچائی، پروجیکشن نمبر، شیٹ کی موٹائی، کوٹنگ، اور سطح کی صفائی کی تصدیق کریں۔ ویلڈنگ کے بہت سے مسائل جو بظاہر مشین سے متعلق ہوتے ہیں-دراصل مادی تغیر یا سطح کی آلودگی کی وجہ سے ہوتے ہیں۔
مرحلہ 3: الیکٹروڈز، فکسچر، اور کولنگ چیک کریں۔
الیکٹروڈ کے چہرے، لوکٹنگ پن، فکسچر کی تنگی، اور ٹھنڈا پانی کا معائنہ کریں۔ اگر پیداوار کی مدت کے بعد مسئلہ بدتر ہو جاتا ہے، تو الیکٹروڈ پہننے اور کولنگ کی کارکردگی کو پہلے چیک کیا جانا چاہیے۔
مرحلہ 4: ویلڈنگ کے پیرامیٹرز کو احتیاط سے ایڈجسٹ کریں۔
اس بات کی تصدیق کرنے کے بعد کہ مواد، الیکٹروڈ، فکسچر، اور کولنگ قابل قبول ہیں، کرنٹ، ٹائم، فورس، نچوڑ ٹائم، اور ہولڈ ٹائم کو ایڈجسٹ کریں۔
ایک وقت میں ایک بڑے متغیر کو ایڈجسٹ کرنا اور نتیجہ ریکارڈ کرنا بہتر ہے۔ ایک ساتھ کئی پیرامیٹرز تبدیل کرنے سے اصل وجہ کی شناخت مشکل ہو جاتی ہے۔
مرحلہ 5: ٹیسٹنگ کے ساتھ نتائج کی تصدیق کریں، صرف ظاہری شکل نہیں۔
نٹ پروجیکشن ویلڈنگ کا فیصلہ صرف ظاہری شکل سے نہیں کیا جانا چاہئے۔ ویلڈ کے معیار کی تصدیق کے لیے ٹارک ٹیسٹنگ، پل ٹیسٹنگ، چھلکے کی جانچ، تباہ کن جانچ، اور دھاگے کا معائنہ استعمال کیا جانا چاہیے۔
آٹوموٹیو پرزوں اور اہم اسمبلیوں کے لیے، پہلے-ٹکڑے کی منظوری اور باقاعدہ نمونے لینے کو پیداواری عمل کا حصہ ہونا چاہیے۔
ایم ایف ڈی سی اسپاٹ ویلڈنگ مشین کا انتخاب کرتے وقت کیا چیک کریں۔
1. مستحکم پاور آؤٹ پٹ
نٹ پروجیکشن ویلڈنگ کے لیے، مستحکم کرنٹ آؤٹ پٹ ضروری ہے۔ مشین کو مسلسل-موجودہ کنٹرول کو سپورٹ کرنا چاہیے اور بجلی کی فراہمی کے اتار چڑھاؤ، مواد کی تبدیلی، اور رابطے کی حالت میں تبدیلی کے اثر کو کم کرنا چاہیے۔
خریدتے وقت aجگہ ویلڈنگ مشین، صرف درجہ بندی کی طاقت کو نہ دیکھیں۔ کنٹرولر رسپانس، پیرامیٹر رینج، ڈیٹا ریکارڈنگ کی صلاحیت، اور الارم کے افعال کو بھی چیک کریں۔
2. قابل اعتماد فورس کنٹرول
نٹ پروجیکشن ویلڈنگ الیکٹروڈ فورس کے لیے انتہائی حساس ہے۔ مشین کو پروجیکشن کے خاتمے کے دوران مستحکم دباؤ اور اچھی پیروی- فراہم کرنی چاہیے۔
ڈیمانڈنگ پروڈکشن لائنوں کے لیے، دباؤ، نقل مکانی، یا عمل وکر کی نگرانی کے ذریعے مستقل مزاجی کو بہتر بنانے کے لیے سروو پریشر کنٹرول پر غور کیا جا سکتا ہے۔
3. مناسب الیکٹروڈ اور لوکیشن سٹرکچر
نٹ پروجیکشن ویلڈنگ سسٹم کو مناسب اوپری الیکٹروڈز، لوئر الیکٹروڈز، لوکٹنگ پن، اور موصلیت کے ڈیزائن کی ضرورت ہوتی ہے۔ تلاش کرنے والے پن کو نٹ کو درست طریقے سے موجودہ رساو، ضرورت سے زیادہ پہننے، یا غلط ترتیب کا سبب بنائے بغیر رکھنا چاہیے۔
مختلف نٹ کے سائز کے لیے، الیکٹروڈ اور لوکٹنگ ڈھانچہ کو تبدیل کرنا یا ایڈجسٹ کرنا آسان ہونا چاہیے۔
4. مسلسل پیداوار کے لیے کولنگ کی صلاحیت
مسلسل ویلڈنگ میں، ٹھنڈک اتنی مضبوط ہونی چاہیے کہ الیکٹروڈ، ٹرانسفارمرز، اور کنڈکٹیو اجزاء کو مستحکم درجہ حرارت پر رکھا جا سکے۔
اگر کولنگ کی گنجائش ناکافی ہے تو، مشین شروع میں اچھی طرح سے ویلڈ کر سکتی ہے لیکن مسلسل آپریشن کے بعد غیر مستحکم ہو جاتی ہے۔
5. ڈبل-پلس اور ملٹی-اسٹیج پیرامیٹر کنٹرول
جستی سٹیل، لیپت مواد، یا سخت اسپٹر کنٹرول کے تقاضوں کے ساتھ حصوں کے لیے، ڈبل-پلس یا ملٹی-اسٹیج ویلڈنگ کنٹرول مددگار ثابت ہو سکتا ہے۔
پہلے سے گرم نبض رابطے کے حالات کو بہتر بنا سکتی ہے، جبکہ مین ویلڈنگ پلس جوائنٹ بناتی ہے۔ خریداروں کو تصدیق کرنی چاہیے کہ آیا کنٹرولر ملٹی-اسٹیج کرنٹ، سکوز ٹائم، ہولڈ ٹائم، ریسیپی اسٹوریج، اور فوری پیرامیٹر سوئچنگ کو سپورٹ کرتا ہے۔
6. آٹومیشن مطابقت
زیادہ-حجم کی پیداوار کے لیے، ویلڈنگ سسٹم کو خودکار نٹ فیڈنگ، پارٹ پوزیشننگ، نٹ کی موجودگی کا پتہ لگانے، پوسٹ-ویلڈ معائنہ، روبوٹک ہینڈلنگ، یا MES ڈیٹا ٹریکنگ کی ضرورت ہو سکتی ہے۔
Haifei کی مصنوعات کی رینج میں ریزسٹنس ویلڈنگ مشین، اسپاٹ ویلڈنگ مشین، ویلڈنگ آٹومیشن، کسٹم مشینیں، ویلڈنگ ایکسیسری، کنٹرولر، نٹ کنویئر، واٹر چِلر، ٹرانسفارمر، اور دیگر متعلقہ سسٹمز شامل ہیں، جو خودکار نٹ پروجیکشن ویلڈنگ اور ویلڈنگ پروڈکشن ریزسٹنس سے متعلق ہیں۔
بڑے پیمانے پر پیداوار سے پہلے کون سے ٹیسٹ کیے جانے چاہئیں؟
1.پہلا-پیس ویلڈنگ ٹیسٹ
بیچ کی پیداوار سے پہلے، پہلے حصے کو ویلڈ کی ظاہری شکل، نٹ پوزیشن، دھاگے کی حالت، اور بنیادی ویلڈ کی طاقت کے لیے چیک کیا جانا چاہیے۔ پہلے -ٹکڑے کے نتیجے کی تصدیق ہونے کے بعد ہی پیداوار جاری رہنی چاہیے۔
2. پل یا ٹارک ٹیسٹنگ
نٹ پروجیکشن ویلڈنگ کو عام طور پر طاقت کی تصدیق کی ضرورت ہوتی ہے۔ پل ٹیسٹنگ یا ٹارک ٹیسٹنگ گاہک کی اسمبلی کی ضروریات یا اندرونی معیار کے معیار کے مطابق کی جانی چاہیے۔
3. تباہ کن جانچ
نئی مصنوعات کے تعارف یا پیرامیٹر کی تبدیلیوں کے دوران، تباہ کن جانچ یہ ظاہر کر سکتی ہے کہ آیا پروجیکشنز نے شیٹ کے ساتھ موثر تعلق قائم کیا ہے۔ اگر ٹوٹا ہوا حصہ پروجیکشن ایریا میں تھوڑا سا بانڈنگ دکھاتا ہے، تو اس عمل میں اب بھی سرد ویلڈ کا خطرہ ہوتا ہے۔
4. مسلسل ویلڈنگ کا استحکام ٹیسٹ
صرف ایک یا دو نمونوں پر مبنی مشین کو منظور نہ کریں۔ یہ جانچنے کے لیے ایک چھوٹے بیچ ٹیسٹ کی سفارش کی جاتی ہے کہ آیا پہلے ٹکڑے اور بعد کے ٹکڑے برابر رہتے ہیں۔
اس ٹیسٹ کے دوران، الیکٹروڈ درجہ حرارت، اسپٹر لیول، انڈینٹیشن کی تبدیلی، دھاگے کے معیار، اور ویلڈ کی طاقت کے تغیر پر توجہ دیں۔
کوٹیشن کی درخواست کرنے سے پہلے آپ کو کیا معلومات فراہم کرنی چاہیے؟
1. نٹ اور شیٹ کی تفصیلات
نٹ کا سائز، پروجیکشن نمبر، پروجیکشن کی شکل، شیٹ کا مواد، شیٹ کی موٹائی، سطح کا علاج فراہم کریں، اور آیا حصہ جستی یا لیپت ہے. ڈرائنگ اور اصلی نمونوں کی سختی سے سفارش کی جاتی ہے۔
2. ویلڈنگ کی پوزیشن اور اسمبلی کی ضروریات
ویلڈ پوزیشن، سوراخ کا سائز، سینٹرنگ کی ضرورت، دھاگے کے تحفظ کی ضرورت، اور قابل قبول انڈینٹیشن یا سطح کے نشانات فراہم کریں۔ یہ تفصیلات الیکٹروڈ، لوکٹنگ پن، اور فکسچر ڈیزائن کو متاثر کرتی ہیں۔
3. معیار کی جانچ کے تقاضے
اگر پل فورس، ٹارک، چھلکا، تباہ کن ٹیسٹ، ظاہری شکل، یا دھاگے کے معائنے کے تقاضے ہیں، تو انہیں کوٹیشن کے مرحلے پر شیئر کریں۔ اس سے سپلائر کو اصل معیار کے ہدف کی بنیاد پر مشین اور عمل کو ڈیزائن کرنے میں مدد ملتی ہے۔
4. پیداواری صلاحیت اور آٹومیشن کی ضروریات
سپلائر کو ٹارگٹ آؤٹ پٹ فی گھنٹہ یا فی دن بتائیں، آیا اس حصے کے متعدد ورژن ہیں، چاہے لوڈنگ دستی ہو یا خودکار، اور آیا نٹ فیڈنگ، روبوٹک ہینڈلنگ، ویژن انسپیکشن، یا MES ڈیٹا ٹریکنگ کی ضرورت ہے۔
Haifei نٹ پروجیکشن ویلڈنگ کے منصوبوں کو کس طرح سپورٹ کرتا ہے؟
1.MFDC سپاٹ ویلڈنگ اور خودکار پروجیکشن ویلڈنگ کے حل
Haifei جدید مینوفیکچرنگ کے لیے مزاحمتی ویلڈنگ اور خودکار ویلڈنگ کے حل فراہم کرتا ہے، بشمول ڈفیوژن ویلڈنگ مشینیں، اسپاٹ ویلڈنگ مشینیں، سیون ویلڈنگ مشینیں، اور نئی توانائی، بجلی کے آلات، اور آٹوموٹیو مینوفیکچرنگ میں استعمال ہونے والے خودکار ویلڈنگ کا سامان۔
نٹ پروجیکشن ویلڈنگ کے لیے، Haifei نٹ کے سائز، شیٹ کی موٹائی، سطح کی حالت، ویلڈ کی پوزیشن، اور پیداوار کے ہدف کا جائزہ لے سکتا ہے، پھر ایک مناسب MFDC سپاٹ ویلڈنگ مشین، نٹ پروجیکشن ویلڈنگ مشین، یا اپنی مرضی کے مطابق ویلڈنگ ورک سٹیشن کی سفارش کر سکتا ہے۔
2. نمونہ ویلڈنگ اور عمل کی توثیق
سامان آرڈر کرنے سے پہلے، گاہک گری دار میوے، شیٹ میٹل کے پرزے، ڈرائنگ اور نمونے کی ویلڈنگ کے لیے جانچ کی ضروریات فراہم کر سکتے ہیں۔ حتمی مشین کنفیگریشن کی منظوری سے پہلے یہ ویلڈ کی طاقت، اسپٹر لیول، تھریڈ کنڈیشن، انڈینٹیشن ڈیپتھ، اور پروڈکشن سائیکل کی تصدیق کرنے میں مدد کرتا ہے۔
3. الیکٹروڈ، فکسچر، کولنگ، اور آٹومیشن سپورٹ
نٹ پروجیکشن ویلڈنگ کا معیار نہ صرف ویلڈنگ مشین پر بلکہ الیکٹروڈز، لوکٹنگ پن، فکسچر، کولنگ واٹر، نٹ فیڈرز اور پروڈکشن لائن انٹیگریشن پر بھی منحصر ہے۔
Haifei اصل ورک پیس کی بنیاد پر الیکٹروڈ کی ساخت، فکسچر پوزیشننگ، کولنگ ڈیزائن، اور آٹومیشن انضمام کے لیے عملی تجاویز فراہم کر سکتا ہے۔
اکثر پوچھے گئے سوالات
سوال: نٹ پروجیکشن ویلڈنگ میں ویلڈ لاتعلقی کی سب سے عام وجہ کیا ہے؟
A: عام وجوہات میں کم ویلڈنگ کرنٹ، غیر موزوں الیکٹروڈ فورس، ویلڈنگ کا کم وقت، نٹ پروجیکشن کا ناقص معیار، سطح کا تیل یا آکسائیڈ، اور فکسچر کی غلط پوزیشننگ شامل ہیں۔ پیرامیٹرز کو ایڈجسٹ کرنے سے پہلے مواد، الیکٹروڈ، اور ٹولنگ کو چیک کریں.
سوال: کیا ویلڈ کا پھٹنا ہمیشہ ضرورت سے زیادہ کرنٹ کی وجہ سے ہوتا ہے؟
ج: ضرورت سے زیادہ کرنٹ ایک عام وجہ ہے، لیکن یہ واحد نہیں ہے۔ کم دباؤ، نچوڑنے کا کم وقت، ویلڈنگ کا ناقص سر فالو-، پارٹ گیپس، اور خراب ٹھنڈک بھی پھٹنے اور چھڑکنے کا سبب بن سکتی ہے۔
سوال: نٹ پروجیکشن ویلڈنگ کے دوران جستی سٹیل زیادہ اسپٹر کیوں پیدا کرتا ہے؟
A: زنک کی کوٹنگ رابطے کی مزاحمت اور گرمی کی تقسیم کو متاثر کرتی ہے۔ گرم ہونے پر، کوٹنگ چھڑکنے میں بھی اضافہ کر سکتی ہے۔ مستحکم قوت کنٹرول، مناسب الیکٹروڈ، اور ڈبل-پلس ویلڈنگ کے پیرامیٹرز نتیجہ کو بہتر بنانے میں مدد کر سکتے ہیں۔
سوال: کیا MFDC سپاٹ ویلڈنگ مشین نٹ پروجیکشن ویلڈنگ کے لیے موزوں ہے؟
A: ہاں۔ ایک MFDC سپاٹ ویلڈنگ مشین مستحکم کرنٹ آؤٹ پٹ فراہم کرتی ہے اور نٹ پروجیکشن ویلڈنگ، پروجیکشن ویلڈنگ، اور بیچ میٹل پارٹ ویلڈنگ کے لیے موزوں ہے۔ مشین کی طاقت، فورس کنٹرول، الیکٹروڈ ڈیزائن، اور فکسچر کا اصل حصے سے مماثل ہونا چاہیے۔
سوال: میں کیسے چیک کرسکتا ہوں کہ آیا نٹ ویلڈ قابل قبول ہے؟
A: صرف ظاہری شکل پر انحصار نہ کریں۔ ٹارک ٹیسٹنگ، پل ٹیسٹنگ، تباہ کن ٹیسٹنگ، دھاگے کا معائنہ، اور مسلسل ویلڈنگ ٹیسٹ، خاص طور پر آٹوموٹو پرزوں اور ساختی اجزاء کے لیے استعمال کریں۔
سوال: کیا میں نٹ پروجیکشن ویلڈنگ مشین خریدنے سے پہلے نمونہ ویلڈنگ کی درخواست کروں؟
A: ہاں۔ اصلی گری دار میوے، شیٹ میٹل کے پرزے، ڈرائنگ اور جانچ کے معیارات فراہم کریں۔ نمونہ ویلڈنگ مشین کو آرڈر کرنے سے پہلے ویلڈ کی طاقت، چھڑکنے، انڈینٹیشن، دھاگے کی حالت اور سائیکل کے وقت کی تصدیق کرنے میں مدد کرتی ہے۔
نتیجہ
نٹ پروجیکشن ویلڈنگ میں ویلڈ ڈیٹیچمنٹ، کریکنگ اور اسپٹر عام طور پر کسی ایک عنصر کی وجہ سے نہیں ہوتے ہیں۔ لاتعلقی کا تعلق اکثر ناکافی گرمی، غیر موزوں قوت، غیر مستحکم پروجیکشن کوالٹی، سطح کی آلودگی، یا خراب فکسچر پوزیشننگ سے ہوتا ہے۔ پھٹنے اور چھڑکنے کا تعلق اکثر ضرورت سے زیادہ کرنٹ، کم قوت، نچوڑ کا کم وقت، خراب ٹھنڈک، ناقص فالو اپ-یا جزوی خلا سے ہوتا ہے۔
اسپاٹ ویلڈنگ مشین کا انتخاب کرنے والے خریداروں کے لیے، کلید نہ صرف مشین کی طاقت ہے۔ مشین کو نٹ کے سائز، شیٹ کی موٹائی، سطح کی کوٹنگ، معیار کے معیار اور پروڈکشن سائیکل سے مماثل ہونا چاہیے۔
نٹ پروجیکشن ویلڈنگ کے لیے ایک مناسب MFDC اسپاٹ ویلڈنگ مشین کو مستحکم کرنٹ آؤٹ پٹ، قابل اعتماد فورس کنٹرول، مناسب الیکٹروڈ اور لوکیشن ڈیزائن، کافی ٹھنڈک، اور تصدیق شدہ نمونہ ویلڈنگ کے نتائج فراہم کرنا چاہیے۔
اگر آپ نٹ ویلڈ سے لاتعلقی، چھڑکنے، پھٹنے، دھاگے کی آلودگی، یا غیر مستحکم ویلڈ کی طاقت سے نمٹ رہے ہیں، تو آپ Haifei کو اپنے نٹ کا سائز، شیٹ کی موٹائی، مواد کی سطح، ڈرائنگ، پیداواری صلاحیت اور جانچ کے تقاضے بھیج سکتے ہیں۔ Haifei آپ کی پیداواری ضروریات کے لیے موزوں جگہ ویلڈنگ مشین، نٹ پروجیکشن ویلڈنگ سسٹم، یا کسٹم ویلڈنگ آٹومیشن ورک سٹیشن کا جائزہ لینے میں مدد کر سکتا ہے۔
 مصنف کے بارے میں
کیتھی|ہائیفی ویلڈنگ سلوشنز انجینئرنگ سیلز پرسن
کیتھی مزاحمتی ویلڈنگ مشینوں، ڈفیوژن ویلڈنگ کا سامان، بس بار ویلڈنگ کے حل، اور حسب ضرورت ویلڈنگ آٹومیشن سسٹمز پر توجہ مرکوز کر رہی ہے۔ وہ صارفین کے ساتھ نئی توانائی، آٹوموٹو پرزوں، الیکٹریکل بس بار، کم-وولٹیج الیکٹریکل، ہارڈویئر مینوفیکچرنگ، اور پریزیشن میٹل جوائننگ پروجیکٹس میں کام کرتی ہے۔
کسٹمر کمیونیکیشن، سیمپل ویلڈنگ کوآرڈینیشن، آلات کے انتخاب، اور پراجیکٹ کی ضروریات کے تجزیہ میں عملی تجربے کے ساتھ، کیتھی نے خریداروں کو ویلڈنگ کے عمل کے انتخاب، مشین کی ترتیب، اور صنعتی پیداوار کے لیے حسب ضرورت آٹومیشن حل کو بہتر طور پر سمجھنے میں مدد کرنے کے لیے ایپلیکیشن-فوکسڈ بصیرتیں شیئر کیں۔